

Introduktion: Den skjulte risiko i fødevareemballage
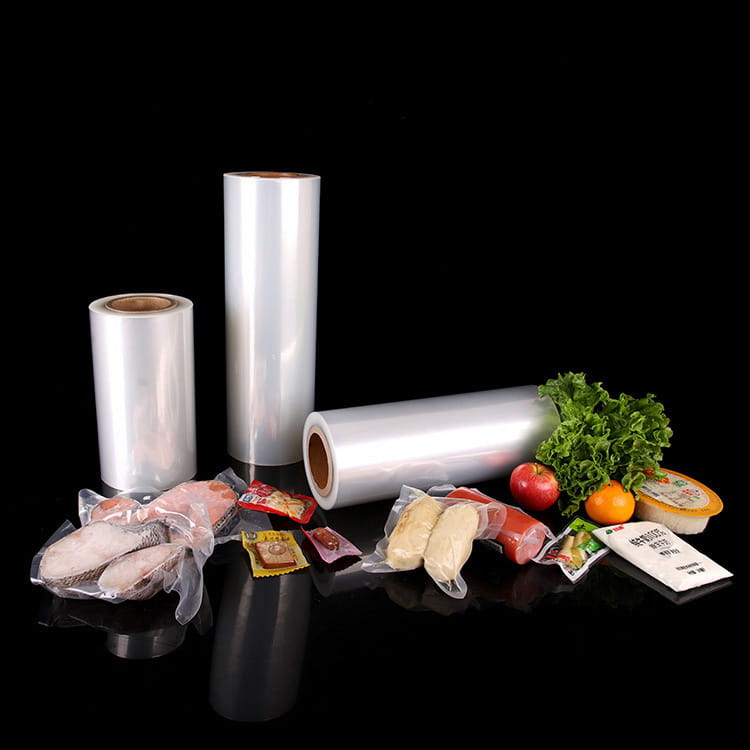
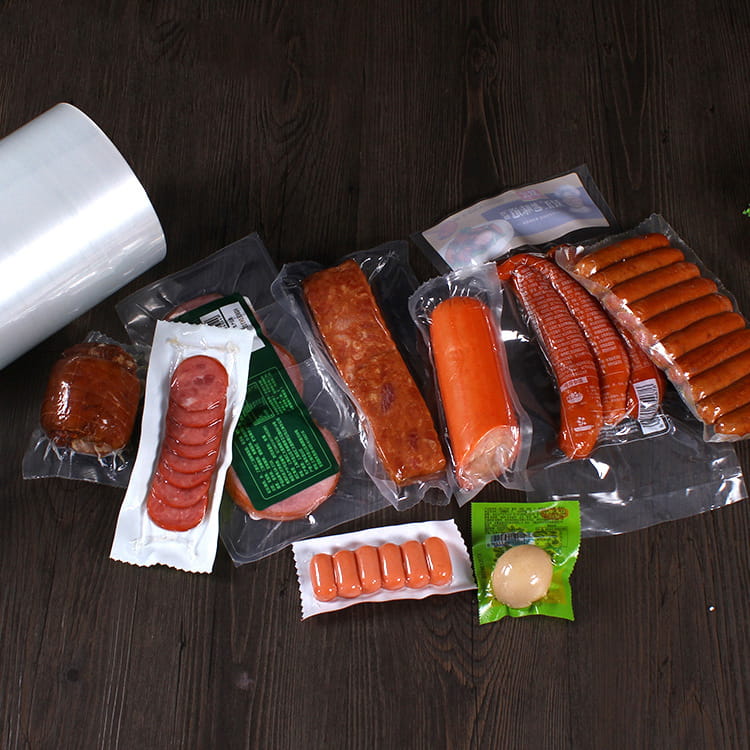
Fødevareemballage handler ikke kun om at bevare friskhed og give visuel appel. Under overfladen kan fremstillingsprocessen af gennemsigtige fleksible film introducere kemiske farer, der migrerer ind i fødevarer. I årtier har laminering med opløsningsmiddelbaserede klæbemidler været industristandarden feller produktion Transparent co-ekstruderet plastemballagefilm strukturer, men de seneste fremskridt inden for coekstruderingsteknologi tilbyder en fundamentalt sikrere tilgang. Denne artikel sammenligner coekstrudering og laminering med fokus på, hvorfor opløsningsmiddelfri klare film bliver det foretrukne valg til applikationer i kontakt med fødevarer.
Med stigende lovgivningsmæssig kontrol af materialer i kontakt med fødevarer (f.eks. EU-rammeforordning (EC) 1935/2004, US FDA 21 CFR) og stigende forbrugerefterspørgsel efter ren-label emballage, er forståelsen af de tekniske forskelle mellem disse to fremstillingsruter afgørende for emballageingeniører og mærkeejere. Vi vil undersøge mekaniske egenskaber, barriereydelse, optisk klarhed og mest kritisk - kemisk sikkerhed.
Hvad er coekstrudering? Byggefilm uden klæbemidler
Coekstrudering er en enkelttrinsproces, hvor flere polymersmelter kombineres gennem en fødeblok eller multimanifoldmatrice for at danne en enkelt flerlagsfilm. I modsætning til laminering, som binder præfabrikerede lag ved hjælp af klæbemidler, skaber coekstrudering molekylære bindinger mellem tilstødende lag, når de afkøles. Dette eliminerer behovet for enhver opløsningsmiddel eller vandbaseret klæbemiddel.
Nøglekarakteristika for coekstruderede klare film
- Lagantal: Typisk 3 til 11 lag, der hver tjener en specifik funktion (fugemasse, barriere, strukturel støtte).
- Bindingsmekanisme: Termisk fusion – polymerkæder vikler sig ind over grænsefladen uden ekstra kemikalier.
- Opløsningsmiddelrester: Nul. Ingen klæbemidler betyder ingen resterende opløsningsmidler, isocyanater eller aminer.
- Optisk klarhed: Kan opnås blæst film med høj klarhed or støbt coekstruderet plastfolie med uklarhedsværdier under 5 %.
Moderne coekstruderingslinjer til krystalklar fødevareemballagefilm brug avancerede skruedesigns for at opretholde ensartet smeltetemperatur og lagtykkelse. En typisk 7-lags flerlags transparent barrierefilm kan kombinere EVOH til iltbarriere, bindelag til vedhæftning og mLLDPE for forsegling - alt sammen uden en enkelt dråbe klæbemiddel.
Laminering: Problemet med adhæsivafhængighed
Laminering (også kaldet tør laminering eller opløsningsmiddelbaseret laminering) involverer separat fremstilling af to eller flere monolag eller co-ekstruderede film, og derefter limning af dem sammen ved hjælp af et klæbemiddel påført via et rullesystem. Klæbemidlet opløses typisk i organiske opløsningsmidler som ethylacetat, MEK eller toluen, som senere fordampes i tørretunneller.
Hvor forurening opstår
- Ufuldstændig fordampning: Selv under optimal tørring kan rester af opløsningsmidler (parts per million) forblive fanget mellem lagene.
- Klæbestofmigrering: Oligomerer med lav molekylvægt fra polyurethanklæbemidler kan migrere gennem forseglingslaget ind i fødevarer, især med fede eller sure fødevarer.
- Overførsel af dårlig smag: Rester af opløsningsmidler som ethylacetat producerer påviselige lugte i følsomme produkter som chokolade eller kaffe.
Uafhængig test (data fra 2022 europæisk undersøgelse af 150 fleksible emballageprøver) viste, at opløsningsmiddelbaserede laminerede film havde et gennemsnitligt restopløsningsmiddelniveau på 8,7 mg/m², mens coekstruderede film ikke viste nogen. Selv opløsningsmiddelfrie (100 % faste stoffer) klæbemidler, der anvendes til laminering, introducerer monomere rester, der ikke er reguleret så strengt som opløsningsmidler, men som stadig udgør en potentiel migrationsrisiko.
For gennemsigtig fleksibel emballagefilm laminering skaber også et potentielt delamineringspunkt, hvis klæbemidlet nedbrydes over tid eller under retortforhold. Coekstrudering er derimod delamineringsbestandig, fordi lagene er smeltet sammen på molekylært niveau.
Hvorfor opløsningsmiddelfri betyder noget: Sundhed og lovgivningsmæssige drivere
Opløsningsmiddelrester er ikke kun et kvalitetsproblem - de er et juridisk og sundhedsmæssigt ansvar. Tilsynsmyndigheder verden over har fastsat strenge migrationsgrænser for opløsningsmidler i materialer i kontakt med fødevarer. For eksempel specificerer EU's plastforordning (EU) nr. 10/2011 specifikke migrationsgrænser (SML) for mange opløsningsmidler, men håndhævelsen er udfordrende, fordi opløsningsmidler ikke med vilje tilsættes i den endelige film - de er proceshjælpemidler, der bør fjernes.
Sammenlignende sikkerhedstabel: Coekstrudering vs. Laminering
| Parameter | Coekstrudering (frit med opløsningsmidler) | Opløsningsmiddelbaseret laminering |
|---|---|---|
| Resterende opløsningsmidler | Ingen (0 mg/m²) | Typisk 5-15 mg/m² |
| Adhæsive Migration Risiko | Ingen (ingen klæbemidler) | Primære aromatiske aminer, isocyanater mulige |
| Delaminering under varme | Meget lav (co-ekstruderet binding) | Moderat til høj |
| Lagtykkelsestolerance | ±5 % typisk | ±10 % på grund af klæbemiddelvariabilitet |
| Optical Haze (til 50 µm klar film) | 2-4 % | 4-8% (klæbende lag tilføjer uklarhed) |
| Iltbarriere (til EVOH-baseret) | Fremragende (co-ekstruderede bindelag bevarer EVOH-krystallinitet) | Godt, men klæbemiddel kan nedbryde barrieren over tid |
Til anvendelser som fersk kød, ost eller færdigretter, en klar flerlags emballagefilm produceret via coekstrudering giver den sikreste profil. Store hurtige restaurantkæder er begyndt at skifte til coekstruderede poser til saucer og dressinger efter at have fundet opløsningsmiddelrester i laminerede alternativer.
Processematisk: Coekstrudering vs. lamineringslinje
Følgende SVG illustrerer den grundlæggende forskel i fremstillingstrin. Coekstrudering kombinerer smelter i en enkelt matrice, mens laminering kræver separat filmproduktion, klæbende coating, tørring og limning - hvert trin en mulighed for kontaminering.
Optisk og mekanisk overlegenhed af coekstruderede film
Ud over sikkerhed tilbyder coekstrudering funktionelle fordele, der er afgørende for fødevareemballage. Blæst film med høj klarhed fremstillet via coekstrudering opnår enestående gennemsigtighed, fordi intet klæbende lag spreder lyset. Typiske uklarhedsværdier for en 60µm coekstruderet PE-baseret klar film er 2-3% sammenlignet med 5-7% for en tilsvarende lamineret struktur med polyurethanklæber. For støbt coekstruderet plastfolie , kan uklarhed være så lavt som 1,5 %, hvilket gør den ideel til premium konfekture- og bageriemballage, hvor produktsynlighed driver købsbeslutninger.
Mekanisk integritet under stress
Coekstruderede film udviser overlegen mellemlagsadhæsion, fordi polymerkæder fra tilstødende lag interdiffunderer. Dette er især vigtigt for coekstruderet PE film gennemsigtig bruges i vertikale form-fill-seal (VFFS) applikationer. Laminerede film risikerer omvendt delaminering ved forseglingskæber eller under faldtest. En undersøgelse fra 2021, der sammenlignede 1000 VFFS-poser til frosne grøntsager, viste, at coekstruderede strukturer havde en delamineringshastighed på 0 % efter 6 måneders opbevaring ved -20 °C, mens opløsningsmiddelbaserede laminater viste en delamineringshastighed på 2,4 % på grund af klæbemiddelskørhed.
For emballage med modificeret atmosfære (MAP), en flerlags transparent barrierefilm Brug af coekstruderet EVOH leverer ensartede ilttransmissionshastigheder (OTR) så lave som 0,5 cc/m²/dag ved 23°C/50 % RF. Laminering kan forårsage OTR-variabilitet, fordi det klæbende lag fungerer som en ekstra barriere, men ujævn belægningstykkelse skaber mikrokanaler til gasgennemtrængning.
Real-World Performance Data: Coekstrudering vs. Laminering
For at kvantificere forskellene analyserede vi produktionsdata fra mellemstore fleksible emballagekonvertere (anonymiserede industribenchmarks). Tabellen nedenfor opsummerer gennemsnitlige kvalitetsmålinger på tværs af 50 produktionsserier af klare barrierefilm til tør fødevareemballage (tykkelse 80 µm, mål OTR < 2 cc/m²/dag).
| Metrisk | Coekstruderet film | Lamineret film (opløsningsmiddelbaseret) |
|---|---|---|
| Gennemsnitlig dis (%) | 2.8 | 6.2 |
| Samlet resterende opløsningsmidler (mg/m²) | 0 | 11.3 |
| Variation i lagtykkelse (CV %) | 4.2 | 9.7 |
| Skrælningsstyrke (N/15 mm) efter retort (121°C, 30 min) | 4.8 | 2.1 (klæbende nedbrydning) |
| Oxygentransmissionshastighedsvariabilitet (SD på 10 prøver) | 0.18 | 0.52 |
| Afsløring af lugt (sensorisk panel, 7 dage efter konvertering) | Ingen | Påvist i 14 % af prøverne |
Disse tal viser, at coekstrudering ikke kun eliminerer opløsningsmiddelrisici, men også leverer mere ensartede optiske og barriereegenskaber. For krystalklar fødevareemballagefilm beregnet til direkte kontakt med produkter med højt fedtindhold (f.eks. ost, nødder), er fraværet af klæbende oligomerer, der kan migrere til lipider, en afgørende fordel.
Sådan vælger du den rigtige coekstruderede klar film til din applikation
Når du vælger en gennemsigtig co-ekstruderet plast emballage film , overvej følgende tekniske parametre:
- Lagstruktur : 3-lags (fugemasse/binder/barriere) til tørvarer; 5 eller 7 lag til højbarriere eller asymmetriske egenskabskrav.
- Forseglingslag : mLLDPE eller VLDPE til lavtemperaturforsegling; EVA for højere hot tack; PLA til komposterbare muligheder.
- Barrierelag : EVOH (til oxygen) eller polyamid (til punkteringsmodstand plus moderat barriere).
- Optisk kvalitet : Angiv kun antiblok- og slipadditiver i de ydre lag for at undgå uklarhed. For blæst film med høj klarhed , brug et ikke-migrerende slipmiddel som erucamid ved ≤500 ppm.
- Tykkelsesfordeling : Spørg efter CD-tykkelsesprofiler; en velafstemt støbt coekstruderet linje kan opnå ±3% tolerance.
Til frosne fødevarer bevarer coekstruderede film fleksibilitet ved -40°C uden klæbemiddel revner - en begrænsning af mange laminerede strukturer. For produkter, der kræver retortsterilisering (f.eks. foderposer til kæledyr), kan en coekstruderet struktur med polypropylenforsegling og EVOH-barriere modstå 121°C uden delaminering, hvorimod laminerede poser ofte kræver dyre opløsningsmiddelfri klæbemidler, der er klassificeret til retort.
Ofte stillede spørgsmål
Q1: Er coekstruderet film altid dyrere end lamineret film?
Ikke nødvendigvis. For simple 3-lags strukturer kan coekstrudering være omkostningskonkurrencedygtig på grund af mindre råmaterialespild og ingen køb af klæbemiddel. For 7-lags højbarrierefilm kan coekstrudering have højere upfront-matriceomkostninger, men det eliminerer opløsningsmiddelgenvindingssystemer og klæbemiddelpåføringsenheder, hvilket ofte resulterer i sammenlignelige eller lavere samlede omkostninger pr. kvadratmeter ved skala over 5 millioner m²/år.
Q2: Kan coekstruderede film opnå de samme barriereegenskaber som laminerede?
Ja. Coekstrudering kan producere film med oxygentransmissionshastigheder under 0,1 cc/m²/dag ved brug af 7-lags EVOH-baserede strukturer. Faktisk opnår coekstrudering ofte mere ensartet barriere, fordi der ikke er noget klæbende lag, der kunne fungere som en heterogen permeationsvej. Til vanddampspærre er coekstruderede HDPE- eller PP-lag lige så effektive som klæbemiddelbundne alternativer.
Q3: Er alle coekstruderede film fri for opløsningsmidler?
Absolut. Coekstrudering bruger ingen klæbemidler, primere eller opløsningsmidler. De eneste komponenter er termoplastiske harpikser og tilladte tilsætningsstoffer (antioxidanter, stabilisatorer, slipmidler), der er smelteblandet. Dette gør coekstrudering i sagens natur i overensstemmelse med EU- og FDA-reglerne for opløsningsmiddelrester.
Q4: Hvilke typer fødevareemballage har mest gavn af coekstruderede klare film?
Enhver anvendelse, hvor kemisk migration er kritisk: babymadposer, poser til økologiske produkter, osteemballage, medicinske ernæringsprodukter og enhver mad med højt fedtindhold (da lipofile opløsningsmidler og klæbende monomerer fortrinsvis migrerer til fedtstoffer). Også frosne fødevarer og retortable poser drager fordel af coekstruderingsmodstanden mod delaminering.
Spørgsmål 5: Hvordan kan jeg kontrollere, om en film virkelig er coekstruderet i stedet for lamineret?
Undersøg et tværsnit under et mikroskop efter farvning med osmiumtetroxid (til polyether-baserede bindelag) eller ved hjælp af FTIR-mikroskopi. Coekstruderede lag viser kontinuerlige, tilspidsede grænseflader, mens laminerede film har en tydelig, ofte ujævn klæbende linje. En anden hurtig test: Varmforsegl filmen til sig selv ved 140°C og skræl af - coekstruderede film vil vise kohæsionssvigt i forseglingslaget, mens laminater kan delaminere ved klæbemiddelgrænsefladen.
Konklusion: Skiftet til opløsningsmiddelfri coekstrudering er uundgåeligt
Reglerne strammes globalt. EU overvejer at sænke specifikke migrationsgrænser for almindelige opløsningsmidler som ethylacetat fra 5 mg/kg til 1 mg/kg. Forbrugertesttjenester rapporterer, at "opløsningsmiddelfri" påstande er ved at blive lige så vigtige som "BPA-fri" for emballage. For producenter af gennemsigtig fleksibel emballagefilm , overgang til coekstrudering er ikke bare en sikkerhedsopgradering - det er en konkurrencemæssig nødvendighed.
Coekstrudering leverer klar flerlags emballagefilm med nul kemisk migrationsrisiko, overlegen optisk klarhed, ensartet barriere og robust mekanisk integritet. Mens kapitalinvesteringen for en multi-ekstruderlinje er højere end for en laminator, giver de driftsmæssige besparelser ved at eliminere klæbemidler, opløsningsmidler og tørringsenergi plus eliminering af lovmæssige overholdelsesrisici et overbevisende ROI inden for 2-3 år for mellemstore producenter.
For varemærkeejere, der søger at markedsføre emballerede fødevarer med "ren etiket" eller "ingen kemisk kontakt", med angivelse af en gennemsigtig co-ekstruderet plast emballage film er den mest troværdige og verificerbare tilgang. Efterhånden som industrien bevæger sig mod cirkulære økonomimodeller, er coekstruderede monolag-kompatible strukturer også nemmere at genbruge end blandede materialelaminater. Fremtiden for sikker, gennemsigtig fødevareemballage er coekstruderet og fri for opløsningsmidler.