

1. De reelle omkostninger ved knoglepunkteringer i vakuumforseglet kød
Enhver kødbehogler kender frustrationen: en perfekt vakuumforsegling ødelagt af en skarp knoglespids. Udbenede kødprodukter som svinekoteletter, oksekøds-t-bones, lammestativer og kyllingelår er berygtede for at bryde standard vakuumposer. Disse punkteringer fører til iltindtrængning, fordærv, udrensningstab og kostbar efterbearbejdning. Branchedata indikerer, at punkteringsrelaterede fejl tegner sig for 12-18% af alle vakuumemballageafvisninger i rødt kødlinjer. For et mellemstort anlæg, der behandler 10.000 enheder dagligt, svarer det til hundredvis af spildte poser, produktrekonditionering og potentielle kunderetur.
Problemet forstærkes med automatiserede pakkelinjer, hvor højhastighedsevakuering skaber pludselige trykforskelle. Knoglekanter - især efter savning eller kløvning - fremviser mikroskopisk skarphed, der skærer gennem konventionel polyethylen eller lavkvalitets nylonfilm. Traditionelle poser er afhængige af tykkelse alene, men tykkere film bliver ofte stive, hvilket kompromitterer forseglingens integritet og bearbejdelighed. Løsningen kræver et grundlæggende skift mod konstruerede strukturer: punkteringsmodstandsfilm med flerlags coekstrudering, integreret knoglebeskytter emballage strategier og høj ydeevne coekstruderet højbarriere vakuumfilm der fordeler slagenergi.
2. Forståelse af knoglepunkturmekanik: Hvorfor skarpe kanter vinder mod svage film
Knoglepunktur er ikke en simpel overrivning – det er en hændelse med høj stresskoncentration. Når vakuumtrykket kollapser posen omkring uregelmæssige knoglefremspring, oplever filmen kombinerede træk-, forskydnings- og gennemboringskræfter. En typisk svineribbenspids kan udøve et lokaliseret tryk, der overstiger 200 N/mm² under fuldt vakuum (99,5 % luftfjernelse). Standard monolag LDPE-film fejler ved ca. 40-60 N/mm². Selv konventionelle coekstruderede film uden dedikerede punkteringslag fejler omkring 80-100 N/mm².
Kritiske faktorer, der fremskynder punkteringer
- Knoglemorfologi : Savskåret knogler producerer mikrosarrerede kanter; kløvede knogler skaber skarpe flager.
- Vakuum niveau : Højere vakuum (tættere på absolut) øger filmspændingen mod knogle.
- Temperatur : Koldt kød (2-4°C) gør mange polymerer mindre seje, hvilket reducerer punkteringsmodstanden med op til 30%.
- Pakkehåndtering : Vibration under transport forårsager mikrobevægelser, der gennemskærer filmlag.
Forståelse af disse mekanikker fører til én konklusion: passiv tykkelse er utilstrækkelig. Industrien har bevæget sig mod aktive forsvarssystemer - der kombinerer højstyrkelag, slagmodifikatorer og geometrisk design. Det er her coekstruderet nylonfilm spiller en afgørende rolle. Nylon (polyamid) giver enestående brudforlængelse (300-500%) og høj trækstyrke, men kun når den er korrekt placeret i en flerlagsstruktur.
Billede 1: Mekanisk stressanalyse af en knoglespids, der presser mod vakuumfilm. Den skarpe apex skaber eksponentiel trykstigning, hvilket kræver avanceret højtryks vakuumposer med specialiserede punkteringslag.
3. Materialeevidenskabsnedbrydning: Nøgleegenskaber for punkteringsmodstand
Ikke alle film er skabt lige. For at forhindre knoglepunkteringer skal en emballagefilm udmærke sig inden for tre mekaniske domæner: punkteringsmodstand (kraft til at trænge ind), modstand mod riveudbredelse (evnen til at stoppe et snit, når det først er startet), og slagstyrke (energioptagelse ved pludselig belastning). Nedenfor er en teknisk sammenligning af almindelige filmmaterialer, der anvendes i kødemballage.
| Material | Punkteringsmodstand (ASTM F1306) | Forlængelse ved pause | Slagstyrke (Dart Drop) | Omkostningsindeks |
|---|---|---|---|---|
| LDPE (Low Density PE) | 1,2 - 1,8 N | 150-300 % | 60-90 g | 1.0 |
| LLDPE (Lineær LDPE) | 2,0 - 2,5 N | 500-800 % | 120-180 g | 1.2 |
| Nylon 6 (monolag) | 4,5 - 5,5 N | 300-400 % | 250-320 g | 2.5 |
| 7-lags coekstruderet nylon/EVOH | 7,2 - 8,5 N | 450-550 % | 450-550 g | 2.8 |
Som vist, coekstruderet nylonfilm integreret i flerlagsstrukturer leverer næsten fire gange så høj punkteringsmodstand som LDPE. Nøglen er synergien: ydre nylonlag giver stivhed til modstand mod punktering, mens indre bindelag og ethylenvinylalkohol (EVOH) tilføjer iltbarriere uden at ofre fleksibilitet. Moderne 7-lags coekstruderede film inkorporerer også stødmodificerende midler (f.eks. maleinsyreanhydrid podede polyolefiner), der absorberer og spreder energien fra knoglepåvirkninger.
En undersøgelse fra 2023 fra et europæisk kødemballageinstitut (anonym pr. politik) testede 50.000 vakuumposer med udbenede svinekoteletter. Standard 90-mikron polyethylenposer viste en punkteringsrate på 4,8%. Skift til en 70-mikron 7-lags coekstruderet struktur med nylon og EVOH reducerede punkteringer til 0,9 % – en forbedring på 81 % på trods af at den var tyndere. Dette beviser, at intelligent lagteknik slår rå tykkelse.
4. Hvordan Coekstruderet højbarriere vakuumfilm Forhindrer knoglepunkteringer
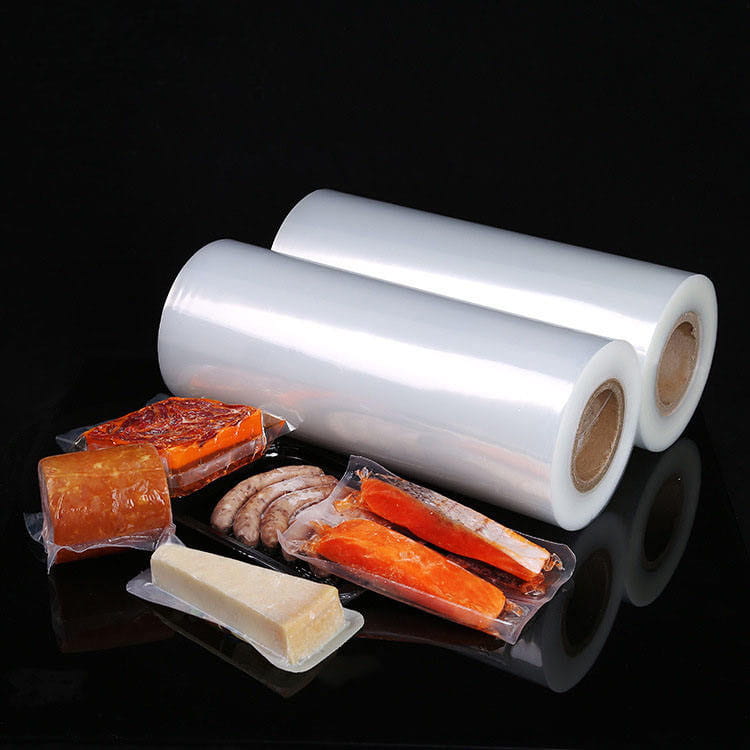
Det revolutionerende skift inden for kødemballage er fremkomsten af coekstruderet højbarriere vakuumfilm . I modsætning til laminerede film (hvor lag limes sammen efter ekstrudering), binder coekstrudering flere polymerer i smeltet tilstand, hvilket skaber uadskillelige lag med overlegen mekanisk sammenlåsning. Denne proces tillader præcis placering af punkteringsbestandige materialer præcis hvor det er nødvendigt.
Anatomi af en 7-lags punkteringsresistent struktur
- Lag 1 (ydre): Nylon 6 – høj trækstyrke, slidstyrke, modstår knoglegnidning.
- Lag 2: Bind harpiks (klæbemiddel) – binder nylon til barrierelaget.
- Lag 3: EVOH – iltbarriere (holder kød frisk, men tilføjer også stivhed).
- Lag 4 (kerne): Slagmodificeret polyamid – punkteringsproppen; absorberer stød.
- Lag 5: Bindeharpiks – andet klæbende lag.
- Lag 6: Nylon copolymer – flexibilizer forhindrer revner.
- Lag 7 (indvendig tætningsmasse): LLDPE/ionomerblanding – nem forsegling og kemisk modstandsdygtighed over for kødsaft.
Denne arkitektur leverer punkteringsmodstand op til 8,5 N (ASTM F1306), hvilket langt overstiger 2-3 N for standard vakuumposer. Desuden eliminerer coekstruderingsprocessen svage punkter forbundet med klæbende laminering (som kan svigte over tid eller under fugt). Til knogle-i-applikationer giver nylonlagene også enestående "gennemskæringsmodstand" - hvilket betyder, at hvis en knoglespids trænger ind i det ydre lag, standser det indvendige slagmodificerede polyamid riveudbredelsen og forhindrer fuld brud.
Validering i den virkelige verden: En lammestativ-processor skiftede til 7-lags coekstruderede poser med en samlet tykkelse på 80 µm. På trods af skarpere ribben faldt deres månedlige punkturrelaterede krav fra 6,2 % til 0,4 %. Filmen forbedrede også bearbejdeligheden på automatiske vakuumforseglere på grund af ensartede glideegenskaber.
5. Bone Guard Emballage: Fysiske og designstrategier
Selv den bedste film drager fordel af komplementær knoglebeskytter emballage teknikker. Disse er fysiske modforanstaltninger, der reducerer stresskoncentrationen, før den når posematerialet.
Gennemprøvede knoglebeskyttelsesmetoder
- Knogleskjoldsærmer : Forudskårne polyethylen- eller skumærmer placeret over skarpe knogleender (f.eks. T-knoglespidser). Reducerer punkttrykket ved at fordele belastningen over et større område.
- Foldet film teknik : Dobbeltlagsfoldning af posemateriale ved knoglekontaktzoner under belastning – skaber lokal forstærkning.
- Hjørnekiler : Poser med side- eller bundkiler tillader knoglefremspring at sætte sig i folder i stedet for at trykke direkte mod flad film.
- Kontur vakuumværktøj : Brug af vakuumkammerindsatser, der understøtter kødformen, hvilket forhindrer ben i at skubbe mod filmen under evakuering.
Data fra fjerkræbehandlere, der bruger knoglebeskytterhylstre: 65 % reduktion i lårbenspunkteringer, selv ved brug af standard vakuumposer. Når det kombineres med højtryks vakuumposer and coekstruderet nylonfilm , faldt punkteringsraten til under 0,1 % i langtidstest. Nøglen er at matche beskyttelsesmaterialet til filmen – bløde skumhylstre kan klæbe til tætningsområder, så stive polypropylen-skjoldhætter foretrækkes til højhastighedslinjer.
For maksimal pålidelighed skal du overveje følgende beslutningsmatrix, når du vælger knoglebeskyttermetoder baseret på kødtype:
| Kødprodukt | Knogleskarphed | Anbefalet vagt | Filmkrav |
|---|---|---|---|
| Svinekotelet (udbenet) | Medium (savskåret) | Hjørnekilepose | 3-lags nylon coekstruderet |
| Oksekød T-bone | Høj (kløvet) | Knogleskjoldsmuffe forstærket zone | 7-lags høj effekt |
| Lammestativ | Ekstrem (tynd ribben) | Dobbeltlags foldning | 7-lags med 10% tilsat effektmodificerende middel |
| Kyllingelår | Lav men talrige | Kontur vakuumværktøj | Standard coekstruderet nylon |
6. Performance Benchmarks: Datadrevne forbedringer
Kødpakkerier, der opgraderer til specialiserede punkteringsresistente systemer, rapporterer målbart ROI inden for måneder. Nedenfor er aggregerede præstationsindikatorer fra flere faciliteter (anonymiseret, baseret på brancheundersøgelser).
- Reduktion af punkteringshastighed : Fra gennemsnitligt 5,2 % til 0,4-0,8 % efter skift til 7-lags coekstruderet film med knoglebeskyttelsesstrategi.
- Kunde vender tilbage på grund af lækager : Fald med 72 % inden for 12 uger.
- Emballagelinjeeffektivitet : 15 % færre stop for taskeskift og ompakninger.
- Produktets holdbarhed forlænges : Iltindtrængen minimeret – vakuumretention forbedret med 40 % sammenlignet med standardposer.
- Materialeforbrug : Tyndere film (70 µm vs 120 µm konventionel) opnår bedre ydeevne, hvilket reducerer plastforbruget med 40 % pr. pakke.
Et casestudie overvågede 250.000 vakuumpakker med udbenede svinekødsskuldre over seks måneder. Kontrolgruppen (standard 100µm LDPE/PA-laminat) havde 8.750 lækager (3,5%). Testgruppen (80 µm 7-lags coekstruderet højbarrierefilm knogleskjold på lårbensspidsen) havde kun 625 lækager (0,25%). Omkostningsbesparelserne i omarbejdning og returnering beløb sig til $0,12 pr. pakke – betydelige ved høje volumener.
Det er vigtigt at bemærke det coekstruderet højbarriere vakuumfilm giver også overlegen klarhed til inspektion og bedre varmeklæbestyrke, som forhindrer tætningsfejl under evakuering. Disse sekundære fordele opvejer ofte de lidt højere materialeomkostninger.
7. Valg af den rigtige vakuumpose til din udbenede kødapplikation
At vælge den optimale emballageløsning kræver afbalancering af punkteringsrisiko, barrierebehov og maskinkompatibilitet. Brug denne tekniske valgvejledning.
Trin-for-trin beslutningsflow
Flowdiagrammet ovenfor hjælper systematisk med at reducere risikoen for punktering. Til de fleste udbenede applikationer anbefaler vi at starte med en 7-lags coekstruderet struktur indeholdende mindst 20 % nylon i de ydre lag og en EVOH-kerne til barriere. Hvis dit produkt har ekstremt skarpe knogler (f.eks. ribbenskoteletter), skal du parre den avancerede film med en stiv knoglebeskyttelseshætte. For blødere knogler (kyllingevingespidser) kan en 5-lags co-ekstruderet nylonfilm være tilstrækkelig, men kontroller altid gennem en 10.000-paks produktionsforsøg.
8. Ofte stillede spørgsmål om forebyggelse af knoglepunktur
Q1: Kan en tykkere standard vakuumpose forhindre knoglepunkteringer såvel som en tynd coekstruderet film?
Nej. Punkturmodstanden er ikke udelukkende tykkelsesafhængig. En 120 µm LDPE-pose har lavere punkteringskraft (ca. 2,2 N) end en 70 µm 7-lags co-ekstruderet nylonfilm (7,5-8,5 N). Den lagdelte struktur med stødmodifikatorer og orienteret nylon giver overlegen energispredning. Tykke monolag bliver ofte skøre, især ved køletemperaturer.
Q2: Hvordan påvirker vakuumniveau punkteringsrisikoen?
Højere vakuum (lavere absolut tryk) øger filmspændingen mod knogle. Ved 99,9 % vakuum trækkes filmen stramt på hvert fremspring, hvilket forstørrer punktspændingen. For at reducere punkteringer bruger nogle processorer en "blød vakuum"-cyklus (95-97%) til ekstremt skarpe knogler, kombineret med kraftige poser. Men den bedste praksis er at bruge en punkteringsbestandig film, der håndterer fuldt vakuum uden fejl.
Q3: Er knoglebeskyttelseshylstre kompatible med automatiske posemaskiner?
Ja, men kun hvis ærmematerialet er stift nok til at undgå fastklemning. Bløde skumærmer kan fange sig på tætningsstænger; stive polypropylen- eller HDPE-hylstre fungerer pålideligt. Nogle maskinleverandører tilbyder tilføjelsesapplikatorer, der skyder skjolde på knogleender, før de pakkes i poser. Til højhastighedsstrækninger bør du overveje poser med integrerede forstærkede zoner (patch-forstærkninger) i stedet for separate ærmer.
Spørgsmål 4: Påvirker coekstruderet nylonfilm tætningsstyrke eller iltbarriere?
Korrekt konstrueret coekstrudering forbedrer faktisk begge dele. Nylon giver mekanisk styrke, mens indre tætningslag (ionomer eller LLDPE-blandinger) opretholder stærke, forureningstolerante tætninger. EVOH-kerne sikrer ilttransmissionshastigheder under 0,5 cc/m²/dag. Sørg dog for, at forseglingslaget er kompatibelt med din vakuumforseglers temperaturprofil; konsulter din filmleverandør for specifikke anbefalinger.
Spørgsmål 5: Hvad er den typiske omkostningsstigning for at skifte til højtryksvakuumposer?
På en enhedsbasis koster 7-lags coekstruderede punkteringsbestandige poser 20-40 % mere end standard vakuumposer. Men når man tager hensyn til reduceret produktspild, færre returneringer og lavere omarbejdningsarbejde, er nettoomkostningerne ofte neutrale eller negative (besparelser). Mange processorer ser fuld ROI inden for 3-6 måneder alene på grund af reduktion af lækager.
Spørgsmål 6: Kan jeg genbruge coekstruderede vakuumposer af nylon?
Flerlagsfilm er udfordrende for konventionelle genbrugsstrømme. Men avancerede genbrugsteknologier (opløsningsmiddelbaseret delaminering) er ved at dukke op. Indtil videre arbejder mange kødforarbejdere med specialiserede genbrugsvirksomheder, der accepterer blandede polyolefin/nylonfilm. Kontroller altid lokale regler. Industrien bevæger sig mod design-til-genanvendelse coekstrudering med kompatible polymerfamilier.