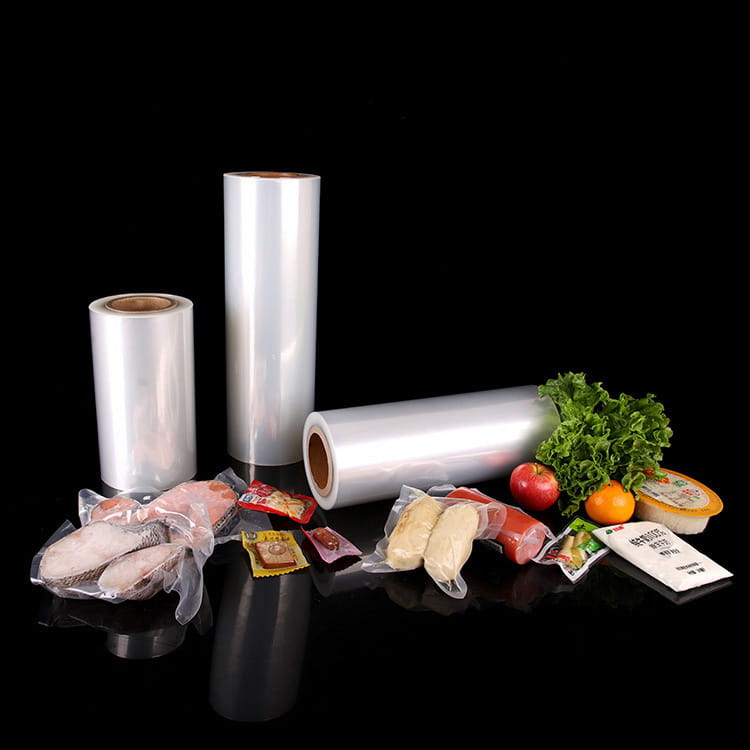


Temperatur, som den primære overvejelse i kompositprocessen, bestemmer direkte filmmaterialets smeltetilstand, hvilket igen påvirker bindingseffekten. Lamineringstrykfilm er normalt sammensat af flere lag film af forskellige materialer, såsom polyester (PET), polyethylen (PE), polypropylen (PP) osv., som hver har et unikt smeltetemperaturområde. Derfor skal opvarmningstemperaturen i kompositprocessen indstilles nøjagtigt i henhold til egenskaberne for de anvendte materialer for at opnå den bedste bindingstilstand.
Risiko for for høj temperatur: Når opvarmningstemperaturen er for høj, kan filmmaterialet nedbrydes, hvilket resulterer i molekylær kædebrud og ydeevneforringelse. Denne nedbrydning svækker ikke kun materialets mekaniske styrke, men kan også producere ubehagelige lugte, der påvirker produktets sensoriske oplevelse. Mere alvorligt kan hurtig smeltning ved høj temperatur føre til ujævn fordeling af materialer ved bindingsgrænsefladen, dannelse af lokale varme pletter, hvilket yderligere påvirker ensartetheden og fladheden af den sammensatte film.
Udfordring med for lav temperatur: Tværtimod, hvis opvarmningstemperaturen er for lav, kan filmmaterialet ikke nå en fuldt smeltet tilstand, og bindingseffekten reduceres naturligvis kraftigt. Der er mellemrum mellem materialerne, som ikke er fuldstændigt smeltede, og bindingsstyrken er utilstrækkelig, hvilket er tilbøjeligt til at delaminere under efterfølgende forarbejdning eller brug. Derudover kan binding ved lav temperatur også efterlade bobler, hvilket påvirker kompositfilmens æstetiske og tætningsevne.
Tryk, som en anden nøgleparameter i kompositprocessen, bestemmer kontaktarealet og tætheden mellem filmene. Passende tryk kan fremme den gensidige penetration mellem smeltede materialer og danne en stærk bindingsgrænseflade; omvendt vil utilstrækkeligt eller for højt tryk have en negativ indvirkning på kvaliteten af kompositfilmen.
Påvirkning af utilstrækkeligt tryk: Under den sammensatte proces, hvis det påførte tryk er utilstrækkeligt, laminering trykfilm kan muligvis ikke danne en tæt kontakt, hvilket resulterer i huller i bindingsgrænsefladen. Disse huller bliver til bobler efter afkøling og størkning, hvilket ikke kun påvirker udseendet af kompositfilmen, men også kan blive kanaler til indtrængning af fugt, ilt osv., hvilket reducerer produktets barriereegenskaber. Derudover kan bobler også blive spændingskoncentrationspunkter, hvilket påvirker den mekaniske styrke af kompositfilmen.
Skjulte farer ved for højt tryk: På den anden side kan for stort tryk også forårsage beskadigelse af filmmaterialet. Under højt tryk kan lamineringsfilmen deformeres eller endda briste, især når materialet er tyndt eller har lav styrke. Derudover kan for højt tryk også forårsage overdreven ekstrudering af materialet ved bindingsgrænsefladen, hvilket danner en ""ekstruderingseffekt"", hvilket påvirker tykkelsesensartetheden og den samlede fladhed af kompositfilmen.
I betragtning af vigtigheden af temperatur og tryk i lamineringsprocessen, er hvordan man opnår deres præcise kontrol blevet nøglen til at forbedre kvaliteten af komposittrykte film. Dette kræver, at producenter ikke kun har dyb viden om materialevidenskab, men også behersker avanceret procesteknologi og erfaring med udstyrsdrift.
Intelligent temperaturkontrolsystem: Moderne lamineringsudstyr er generelt udstyret med et intelligent temperaturkontrolsystem, der kan overvåge og automatisk justere opvarmningstemperaturen i realtid for at sikre, at temperaturen under lamineringsprocessen er stabil og opfylder de forudindstillede krav. Disse systemer bruger normalt PID (proportional-integral-differential) kontrolalgoritmer, som hurtigt kan reagere på temperaturudsving og opnå præcis temperaturkontrol.
Trykfølende og feedback-mekanisme: I rulledelen af lamineringsudstyret er højpræcisionstryksensorer normalt installeret for at overvåge trykket på filmen i realtid. Disse sensorer er forbundet til kontrolsystemet og kan automatisk justere mellemrummet mellem valserne eller påføre yderligere tryk i henhold til den forudindstillede trykværdi for at sikre, at filmene opnår den bedste tætte kontakttilstand.
Procesoptimering og eksperimentel verifikation: Ud over at være afhængig af avanceret udstyr og teknologi er procesoptimering og eksperimentel verifikation også vigtige midler til at opnå præcis kontrol. Producenterne bør bestemme den bedste kombination af temperatur- og trykparametre gennem eksperimenter baseret på de anvendte materialers egenskaber og kravene til målprodukterne. Denne proces kan kræve flere iterationer og justeringer, indtil den ideelle lamineringseffekt er opnået.
Kvalitetsovervågning og løbende forbedring: Under lamineringsprocessen er det også afgørende at implementere streng kvalitetsovervågning og løbende forbedringsstrategier. Producenterne bør regelmæssigt prøve og teste kompositfilmen for at evaluere dens bindingsstyrke, tykkelsesensartethed, fladhed og andre indikatorer. Når et kvalitetsproblem er fundet, bør årsagen straks spores, og der bør træffes korrigerende foranstaltninger for at sikre stabiliteten og pålideligheden af produktionsprocessen.