

1. Definition af polyethylenfilmtyper: LDPE, LLDPE og HDPE
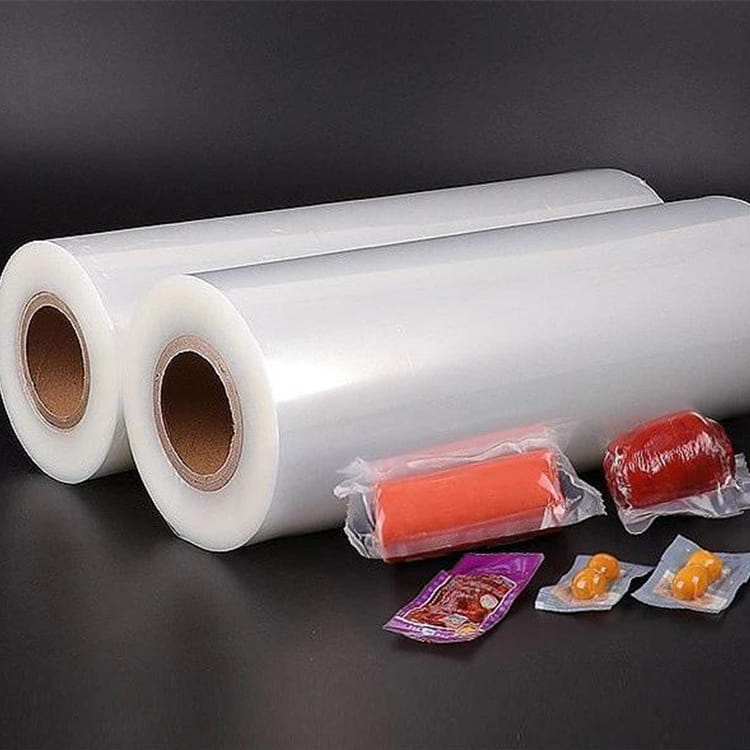
Polyethylen (PE) film dominerer fleksibel emballage på grund af deres alsidighed, kemikalieresistens og omkostningseffektivitet. Industrielle applikationer er afhængige af tre store undergrupper: ldpe film (lavdensitetspolyethylen), lldpe film (lineær lavdensitetspolyethylen), og hdpe film (polyethylen med høj densitet). Hver tilbyder forskellige mekaniske og optiske egenskaber bestemt af polymerkædeforgrening og krystallinitet. At forstå disse forskelle er grundlæggende for producenter af polyethylenfilm når der udvikles løsninger til fødevareemballage, logbrugsdæksler eller tunge industriforinger.
LDPE er kendetegnet ved høj fleksibilitet, klarhed og slagstyrke. LLDPE giver overlegen trækstyrke og punkteringsmodstog på grund af sin lineære struktur med korte grene. HDPE udviser høj krystallinitet og tilbyder stivhed, barriereydelse og fremragende kemisk resistens. Tabellen nedenfor opsummerer de vigtigste tekniske parametre, der almindeligvis refereres til i blæsefilmslinjer og ekstruderingsbelægningsprocesser.
| Ejendom | LDPE film | LLDPE film | HDPE film |
|---|---|---|---|
| Massefylde (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Trækstyrke (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Forlængelse ved pause (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Vogdamptransmissionshastighed (WVTR, g/(m²·dag)) | 6-15 | 5 – 12 | 2 – 6 |
| Optisk klarhed | Høj | Medium-Høj | Lavt uigennemsigtig |
| Typiske applikationer | Krympefilm, let emballage, poser | Strækvikle, kraftige sække, liners | Dagligvarer, T-shirttasker, industrilagner |
I moderne fremstilling optimerer blanding af LDPE og LLDPE bearbejdeligheden, samtidig med at sejheden bevares. Til applikationer med høj styrke, hdpe film producenter bruger ofte støbt eller blæst film coekstrudering til at kombinere HDPEs stivhed med tætningslag. Disse egenskabsprofiler har direkte indflydelse på formdesign, køleeffektivitet og indviklingsspænding polyethylen film rulle produktionslinjer.
2. Blæst filmekstrudering: Kerneteknologi til rørformede film
Blæst filmekstrudering er fortsat den mest udbredte teknik til fremstilling ldpe film , lldpe film og flerlags coekstruderede strukturer. I denne proces tvinges smeltet polymer opad gennem en ringformet matrice, pustes op af indre luft for at danne en boble, afkøles af en luftring og kollapser til flad polyethylen film rulle lager. Nøglekontrolvariabler omfatter opblæsningsforhold (BUR), frostlinjehøjde (FLH) og starthastighed, som tilsammen bestemmer filmens mekaniske orientering og tykkelsesprofil.
Industrielle data indikerer, at BUR fra 2:1 til 4:1 giver afbalancerede trækegenskaber i MD/TD retning. Moderne blæste filmlinjer inkorporerer automatisk profilkontrol, IBC (intern boblekøling) og gravimetrisk dosering for at holde målervariationen under ±5 %. En typisk linje til industrielle polyethylenruller kan producere 250-500 kg/t for monolag HDPE, mens flerlags linjer (3, 5 eller 7 lag) forbedrer barrieren ved at integrere PA- eller EVOH-lag. Skemaet nedenfor illustrerer væsentlige komponenter i et blæst filmekstruderingssystem.
Avanceret blæste filmlinjer Integrer nu tykkelsesovervågning i realtid via kapacitive sensorer og automatisk matricebolt-opvarmning, hvilket muliggør brugerdefinerede polyplader produktion med snævre tolerancer (±5–8%). Disse tekniske opgraderinger er afgørende for industrielle polyethylenruller som kræver ensartet liggende bredde og reduceret materialespild.
3. Avanceret coekstrudering: Engineering PA/PE-film og PA/PP-filmstrukturer
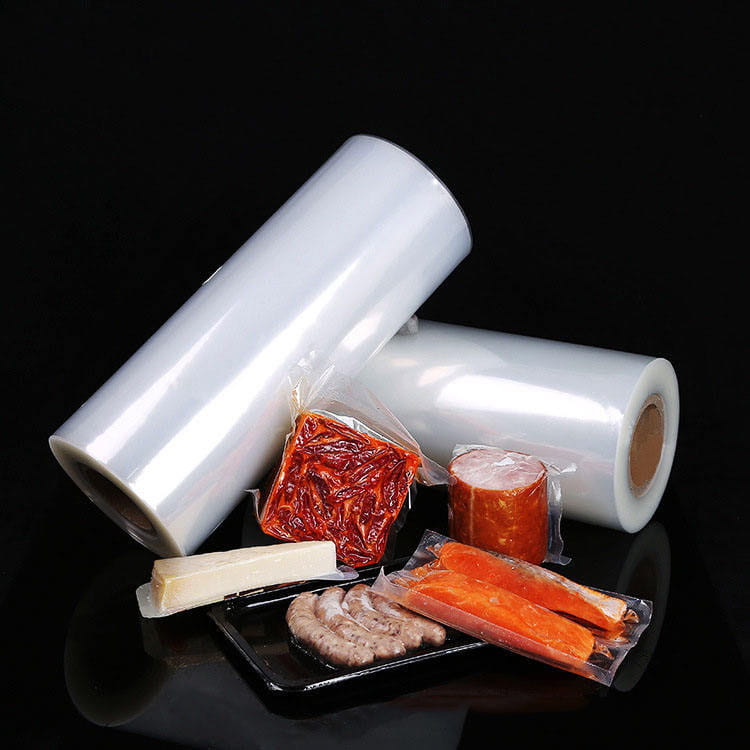
Til krævende barriereapplikationer - såsom vakuumpakning, modificeret atmosfære-emballage (MAP) og kemisk indeslutning - er enkeltlags PE-film utilstrækkelige. Ingeniører er afhængige af flerlags coekstrudering, der kombinerer polyamid (PA) med polyolefiner. Især pa/pe film and pa/pp film repræsentere avancerede konstruerede strukturer, der bygger bro over iltbarriere (PA-lag) med forsegling og fugtbestandighed (PE- eller PP-lag). Sådanne film leverer ilttransmissionshastigheder (OTR) så lave som 2-8 cm³/(m²·dag·atm) ved 23°C og 50 % RH sammenlignet med >2000 cm³ for standard PE.
I en typisk 5-lags coekstruderingskonfiguration (PA/tie/PE/tie/PA eller symmetrisk PA/PE) bidrager PA-kernen til punkteringsmodstand, aromaretention og mekanisk styrke. Til termoformningsapplikationer, pa/pp film giver højere varmebestandighed (smeltepunkt >160°C) sammenlignet med PE-baserede strukturer, hvilket gør den ideel til retortposer eller hot-fill emballage. Data fra industrielle forsøg viser, at coekstruderet PA/PE-film reducerer pakkefejlraten med 40 % i frosne fødevaresegmenter på grund af øget modstandsdygtighed over for flex-revner.
De vigtigste fordele ved PA/PE og PA/PP coekstrudering
- Iltbarriereforbedring op til 98 % i forhold til monolag PE.
- Fremragende termoformbarhed til dybtræksbakker (≥6 mm trækforhold).
- Forbedret kemisk modstand mod olier, fedtstoffer og opløsningsmidler.
- Kompatibilitet med højhastighedsform-fyld-forseglingslinjer.
Førende producenter af polyethylenfilm vedtage flerlags blæste eller støbte linjer med dedikerede bindelagsharpikser for at sikre mellemlags adhæsion > 4 N/15 mm. Resultatet er holdbart polyethylen film rulle lager, der opfylder strenge fødevarekontaktforskrifter og industrielle standarder som EN 13678.
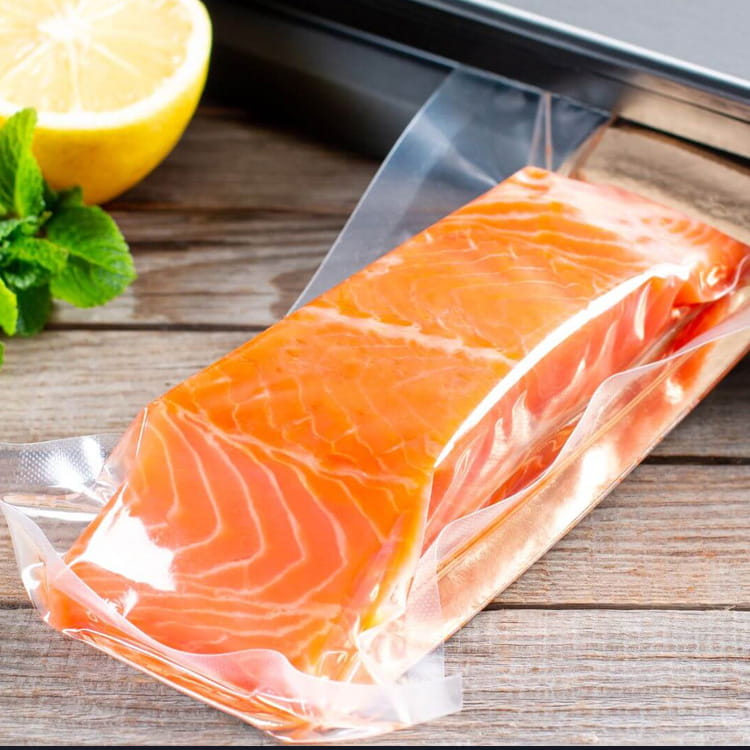
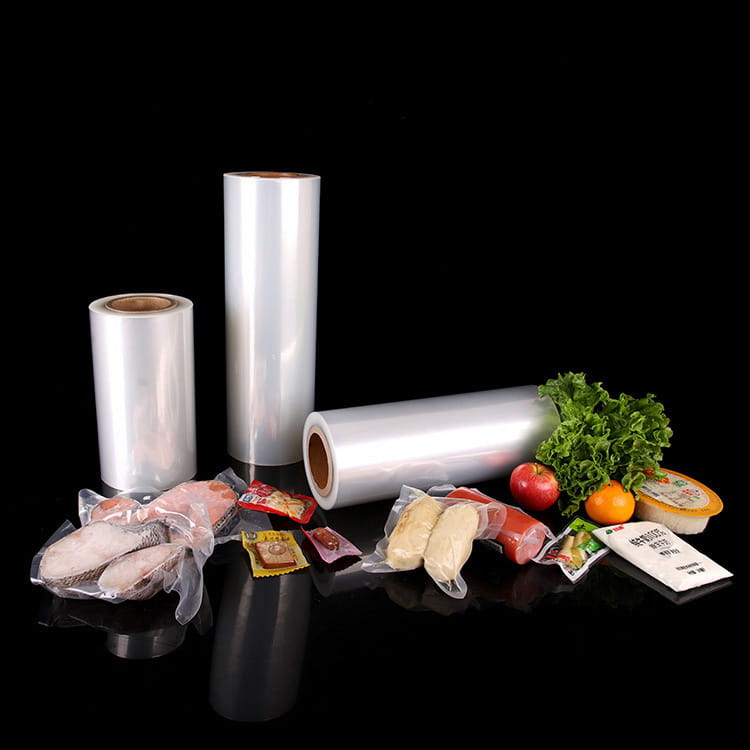
Figur: Flerlags polyethylenrulleproduktion — eksempel på industriel coekstrudering til barrierefilm.
4. Tekniske parametre for brugerdefinerede polyfolier og industrielle ruller
Fremstilling brugerdefinerede polyplader and industrielle polyethylenruller kræver præcis kontrol over bredde, tykkelse, kernediameter og mekaniske egenskaber. Typisk polyethylen film rulle dimensioner spænder fra 500 mm til 3000 mm i bredden, med ydre rullediametre op til 1000 mm (indvendig kernediameter 76 mm eller 152 mm). Til kraftige industribeklædninger eller konstruktionsdampspærrer fremstilles HDPE-plader med en tykkelse på 100-300 µm med UV-stabilisatorer og skridsikre overfladebehandlinger.
En afgørende parameter i blæsefilmsekstrudering til specialfremstillet ark er den flade bredde, som direkte korrelerer med bobleomkredsen og oprullerens spænding. Derudover skitserer følgende tabel typiske specifikationer for lldpe film and ldpe film industrielle ruller:
| Parameter | Brugerdefineret LDPE plader | Industrielle LLDPE ruller | HDPE kraftige ruller |
|---|---|---|---|
| Tykkelsesområde (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Max rullebredde (mm) | 2800 | 3000 | 2500 |
| Trækstyrke (MD, MPa) | 15-22 | 35-50 | 28-45 |
| Slagstyrke (Dart drop, g) | 150-350 | 350-800 | 200-500 |
| Additive muligheder | Skridning, antiblokering, UV | Antistatisk, slip | UV, kulsort |
For brugerdefinerede polyplader , justerer producenter ekstruderskruedesign (barriereskruer med blandesektioner) og dysegab (0,8-2,5 mm) for at opretholde ensartet tykkelse. Højhastighedsspolere med lukket sløjfespændingskontrol eliminerer teleskopering og sikrer ensartet rullehårdhed, hvilket er afgørende for nedstrøms konverteringsprocesser som posefremstilling eller laminering.
5. Nøgleapplikationer, der udnytter polyethylenfilmruller på tværs af industrier
Tilpasningsevnen af ldpe film , lldpe film og coekstruderede strukturer udmønter sig i et bredt spektrum af anvendelser. Hvert marked kræver specifikke mekaniske, optiske og barriereprofiler:
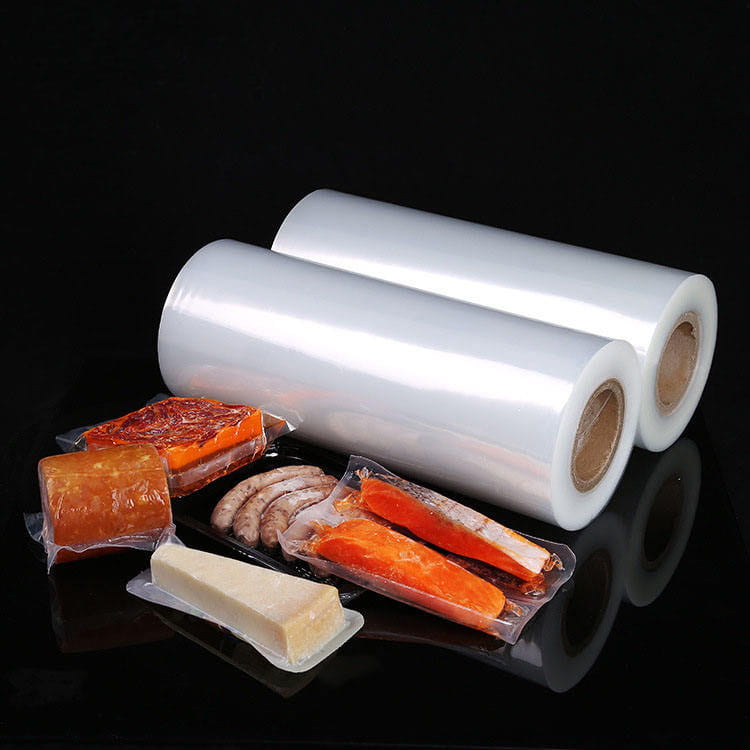
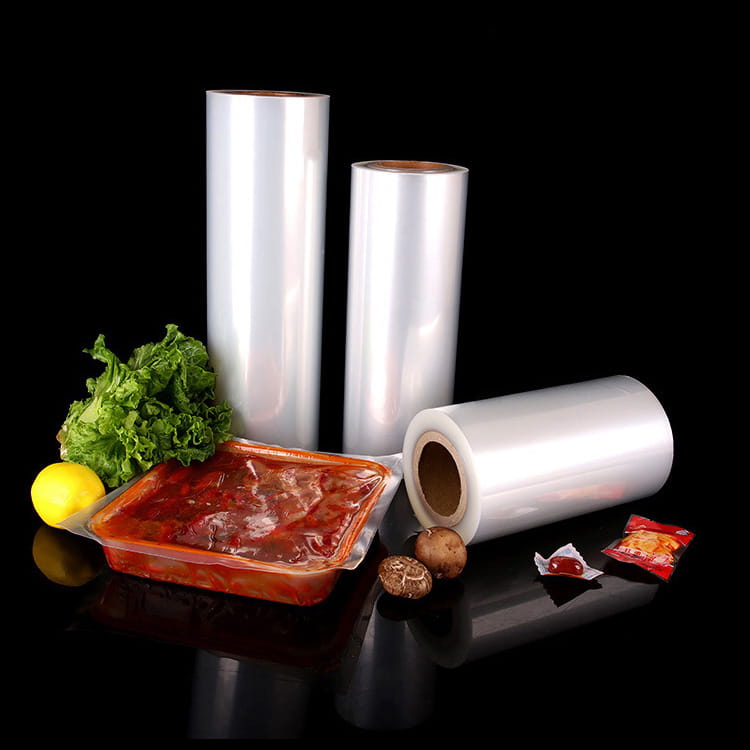
- Fødevareemballage: LDPE-baserede krympefilm til fjerkræbakker, LLDPE-strækhætte til palleindpakning og pa/pe film til konservering af ost eller kød (forlænger holdbarheden fra 7 til 21 dage).
- Landbrugsfilm: UV-stabiliseret LDPE til drivhusdæksler (levetid 12-24 måneder) og ensilage-strækfilm ved hjælp af flerlags LLDPE/binde/EVOH for at reducere iltindtrængen med 90 %.
- Kraftige industrisække: Coekstruderede HDPE/LLDPE-film med 120-180 µm tykkelse, der opnår topbelastningsmodstand > 400 N til byggematerialer eller kemiske pulvere.
- Medicin og hygiejne: Åndbare film fremstillet ved at tilføje calciumcarbonatfyldstoffer til PE og derefter strække for at skabe mikroporer; bruges i kirurgiske gardiner og beskyttelsesovertræk.
Markedsanalyser viser, at den globale efterspørgsel efter industrielle polyethylenruller vokser med 4,2% årligt, drevet af e-handelsemballage og automatisering. Producenter af polyethylenfilm investere i blæste filmlinjer med oscillerende træk for at reducere båndene, hvilket garanterer rullekvalitet, der opfylder ASTM D2103-standarderne.
6. Kvalitetskontrol og materialevalg for filmproducenter
Konsekvent produktion af høj ydeevne polyethylen film rulle inventar er afhængig af strenge kvalitetsprotokoller. Producenter af polyethylenfilm bruge laboratorietest til smelteflowindeks (MFI), gelantal og optiske egenskaber. For blæste filmlinjer , online overvågningssystemer sporer tykkelsen via kapacitive eller beta-målesensorer, der giver feedback i lukket sløjfe til den automatiske matrice. Trækprøvning i henhold til ASTM D882 er obligatorisk for brugerdefinerede ordrer, der kræver specifik forlængelse (f.eks. >600 % for strækfilm).
Materialevalg involverer at vælge mellem Ziegler-Natta eller metallocen-katalyseret LLDPE - sidstnævnte giver snævrere molekylvægtfordeling og forbedret klarhed. For høj ydeevne brugerdefinerede polyplader , skal genvindingsforhold kontrolleres (<20 % postindustrielt skrot) for at undgå nedbrydningsgeler. Derudover sikrer elektrostatisk pinning og coronabehandling (38-44 dyn/cm) printbarhed og lamineringsbindingsstyrke. Tabellen nedenfor viser almindelige kvalitetstests og acceptkriterier:
| Test parameter | Metode | Typisk specifikation (LDPE/LLDPE) |
|---|---|---|
| Variation i tykkelse | ASTM D374 | ±5 % af nominel |
| Trækstyrke (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorf tåre (MD) | ASTM D1922 | 150 – 400 g |
| COF (film-til-film) | ASTM D1894 | 0,2 – 0,4 |
Avanceret manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring industrielle polyethylenruller udføres på køl (−20°C) eller højvarme miljøer (60°C).
Ofte stillede spørgsmål (FAQ)
Q1: Hvad er hovedforskellen mellem LDPE-film og LLDPE-film i ekstrudering?
LDPE har højere smeltestyrke og er lettere at forarbejde i blæste filmlinjer , der giver bedre klarhed og glans. LLDPE giver overlegen træk-, punkterings- og rivestyrke, men kræver højere motorkraft på grund af dens højere viskositet. Blandinger af LDPE/LLDPE er almindelige for at balancere forarbejdelighed med mekanisk sejhed.
Q2: Hvordan er PA/PE-film sammenlignet med PA/PP-film til fødevareemballage?
pa/pe film tilbyder fremragende forsegling og fugtbarriere til lave omkostninger, velegnet til kolde/frosne applikationer. pa/pp film tåler højere temperaturer (retort op til 121°C) og giver overlegen kemisk resistens, ideel til færdigretter og hot-fill emballage.
Q3: Kan brugerdefinerede polyfolier genbruges efter industriel brug?
Ja, de fleste industriruller af polyethylen kan genbruges gennem mekaniske genbrugsstrømme. Imidlertid kræver coekstrudering af flere materialer (PA/PE) adskillelse eller kompatibilisatorer. Mange producenter tilbyder tilbagetagningsprogrammer for postindustrielt affald til fremstilling af genanvendte pellets til ikke-fødevarekontaktlag.
Q4: Hvad er de typiske tykkelsesintervaller for HDPE-film i tunge applikationer?
Til konstruktionsdampspærrer og geomembraner varierer HDPE-filmtykkelsen fra 150 µm til 500 µm. For købmandssække eller vareposer er tykkelsen typisk 10-30 µm. Hdpe film producenter ændrer ofte tætheden med tilsætningsstoffer for at opnå specifik stivhed og rivemodstand.
Spørgsmål 5: Hvordan kan jeg sikre ensartet ensartethed i min polyethylenfilmrulle?
Oprethold en stabil smeltetemperatur, brug automatisk dyseboltkontrol med tykkelsesscanning, og optimer køleluftstrømmen omkring boblen. Moderne blæste filmlinjer udstyret med IBC (intern boblekøling) kan reducere sporvidden til ±3–5%.