

Forstå PA/PE Coekstruded Tubular Films i moderne emballage
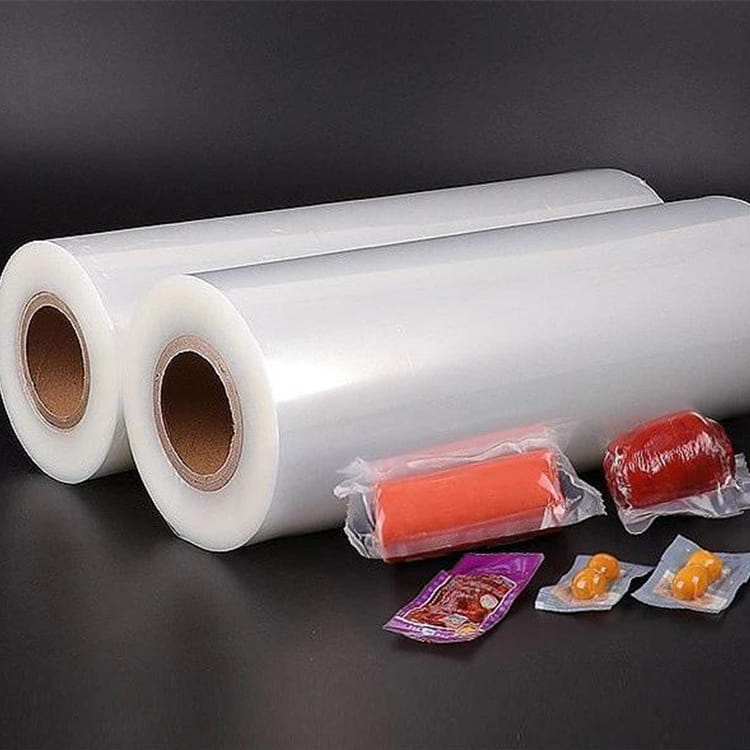
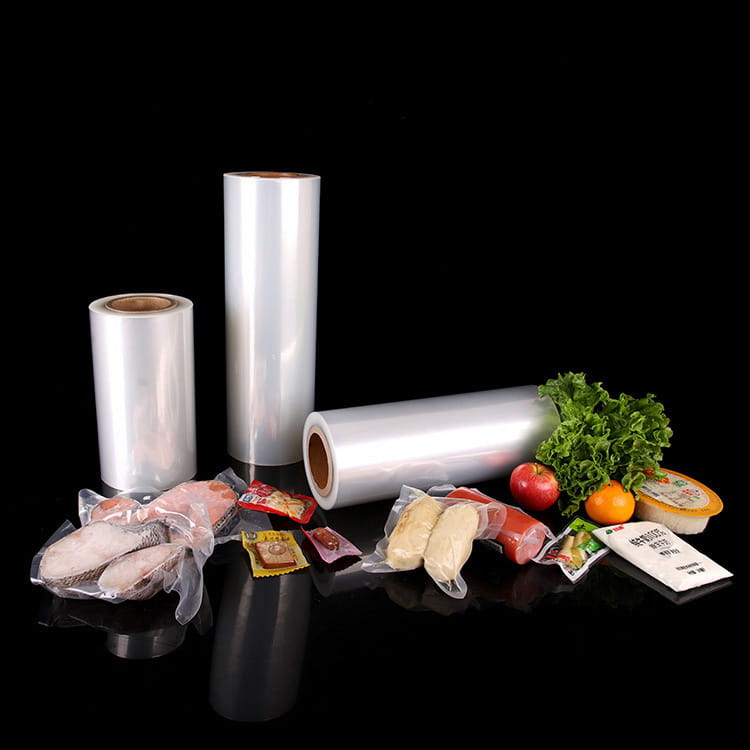
Emballageindustrien har gennemgået en betydelig transformation i løbet af de sidste to årtier. Efterhånden som produktkravene udvikler sig, henvender producenter sig i stigende grad til avancerede filmteknologier for at opfylde strenge krav til holdbarhed, produktbeskyttelse og bæredygtighed. Blandt disse innovationer er PA/PE co-ekstruderede rørformede film dukket op som en hjørnestensteknologi til premium emballageapplikationer.
Traditionelle enkeltlags- eller dobbeltlagsfilm tjente deres formål tilstrækkeligt i årtier, men moderne forsyningskæder kræver mere sofistikerede løsninger. Fremkomsten af e-handel, udvidede distributionsnetværk og forbrugernes forventninger til produktkvalitet har skabt en nødvendighed for film, der tilbyder overlegne barriereegenskaber, mekanisk styrke og alsidighed. Det er her coekstruderet rørformet filmrulle teknologi adskiller sig fra konventionelle tilgange.
Denne omfattende vejledning undersøger de strukturelle, ydeevne og praktiske forskelle mellem PA/PE coekstruderede film og deres konventionelle modstykker. Ved at forstå disse skel, kan emballageprofessionelle træffe informerede beslutninger, der balancerer præstationskrav med omkostningsovervejelser.
Strukturel sammensætning: Grundlaget for ydeevne
Konventionelle rørformede film: Enkelt- og dobbeltlagssystemer
Konventionelle rørformede film anvender typisk ligetil lagarkitekturer. En basis enkeltlagsfilm består af polyethylen (PE) eller polypropylen (PP), hvilket giver grundlæggende barriereegenskaber og mekanisk styrke. Mere avancerede konventionelle systemer har to lag, der ofte kombinerer forskellige polymerkvaliteter for at balancere omkostninger og ydeevne.
Fremstillingsprocessen for konventionelle film er relativt enkel: en enkelt harpiksstrøm strømmer gennem en ringformet matrice, danner en boble og frembringer en kontinuerlig rørformet struktur. Denne enkelhed oversættes til lavere kapitaludstyrsomkostninger og ligetil produktionskontrol, hvilket gør konventionelle film økonomisk attraktive til anvendelser i store mængder, hvor barrierekravene forbliver moderate.
Coekstruderede systemer: Multi-Layer Precision Engineering
Flerlags coekstruderet film teknologi ændrer fundamentalt, hvordan materialer kombineres. I stedet for en enkelt polymerstrøm tvinger coekstrudering samtidig flere harpiksstrømme gennem separate kanaler inden i den samme matrice. Disse strømme konvergerer og binder sig molekylært, når de forlader dem, hvilket skaber en samlet film med præcist kontrollerede lagtykkelser og sammensætninger.
En typisk PA/PE coekstruderet konfiguration kan omfatte tre til fem adskilte lag, hver udvalgt til specifikke funktionelle formål. For eksempel fremmer et indre bindelag vedhæftning mellem strukturelle lag, oxygenbarrierelag reducerer permeationshastigheder, og ydre tætningslag giver mekanisk beskyttelse og overfladeegenskaber optimeret til sekundære forarbejdningsoperationer.
Mekaniske egenskaber og strukturel integritet
Trækstyrke og forlængelse
Flerlagsarkitekturen af coekstruderede film forbedrer i sagens natur den mekaniske ydeevne. Kombinationen af forskellige polymerer med komplementære egenskaber skaber en kompositstruktur, hvor hvert lag forstærker de andres svagheder.
Konventionelle enkeltlags PE-film udviser typisk trækstyrke i maskinretningen (MD) på 20-35 MPa. Coekstruderede PA/PE-systemer opnår rutinemæssigt 28-45 MPa ved at inkorporere højstyrke PA-barrierelag, der bidrager væsentligt til det samlede trækmodul, samtidig med at de ønskede forlængelseskarakteristika bevares.
Punkterings- og rivemodstand
Punkteringsmodstand - evnen til at modstå skarpe punktbelastninger uden at gå i stykker - adskiller premium fra råvarefilm. Konventionelle film viser moderate punkteringer på 2-4 kg/mm. Coekstruderede strukturer med optimeret lagfordeling og materialevalg opnår 4-7 kg/mm, hvilket giver væsentligt større beskyttelse mod skader fra skarpe kanter, ru overflader eller stødscenarier, der er almindelige i logistikmiljøer.
Tåreudbredelsen forbedres også i coekstruderede systemer. Indførelsen af distinkte lag med varierende rivestyrker skaber interne spændingsfordelingsmønstre, der standser udbredte tårer, før de krydser hele filmtykkelsen. Dette fænomen viser sig at være særligt værdifuldt for vakuumpakkede produkter, hvor pludselige dekompressionskræfter ellers kan forårsage katastrofale fejl.
Slag og Flex Holdbarhed
Forlænget holdbarhed og komplekse forsyningskæder udsætter film for gentagne mekaniske belastninger - kompression, bøjning, temperaturcyklus. Konventionelle film akkumulerer mikrorevner og stressblegning, efterhånden som indre spændinger ophobes. Den coekstruderede PA/PE-arkitektur fordeler disse cykliske spændinger på tværs af flere lag, hvilket dramatisk forlænger flex-revneinitieringstiden. Test afslører 5-10x forbedring i gentagen kompressionsmodstand, før synlig skade viser sig.
Forarbejdningsevner og fremstillingsfleksibilitet
Varmeforseglingsydelse
Forseglingslaget i en coekstruderet film kan konstrueres uafhængigt af barrierekrav. Konventionelle film går på kompromis - ved at vælge PE-kvaliteter, der balancerer barriereegenskaber med tætningsadfærd. Coekstruderede systemer dedikerer et ydre lag, der er specifikt optimeret til tætningsydelse, mens barrierefunktionen bibeholdes gennem indvendige lag.
Denne adskillelse muliggør forseglingstemperaturer 10-15°C lavere end konventionelle film for ækvivalent forseglingsstyrke, hvilket reducerer termisk stress på emballerede produkter og forbedrer energieffektiviteten i højhastighedsform-fyld-forseglingsoperationer. Derudover forbedres forseglingskvalitetens konsistens dramatisk, fordi sammensætningen af forseglingslaget forbliver konstant uanset ændringer i barrierelagets formulering.
Blækvedhæftning og trykning
Direkte udskrivning på filmpakker kræver fremragende blækvedhæftning, men barrierelagsmaterialer accepterer ikke altid blæk let. Coekstruderede arkitekturer løser dette gennem dedikerede ydre lag med optimeret overfladeenergi og kemisk kompatibilitet til trykfarver. Konventionelle film kræver ofte koronabehandling eller adhæsionsfremmere; coekstruderede systemer fungerer ofte tilstrækkeligt uden forbehandling.
Konvertering og sekundær behandling
Konverteringsoperationer - opskæring, posedannelse, hulning - påfører intense lokale belastninger. Coekstruderede film udviser overlegen dimensionsstabilitet under konvertering, hvilket giver mere ensartede posedimensioner og færre defekter. Flerlagsstrukturen absorberer energien fra skærende matricer mere effektivt, hvilket reducerer delaminering og kantopdeling, som er almindeligt med konventionelle film.
Applikationsdomæner og ydeevnekrav
Fødevareemballage
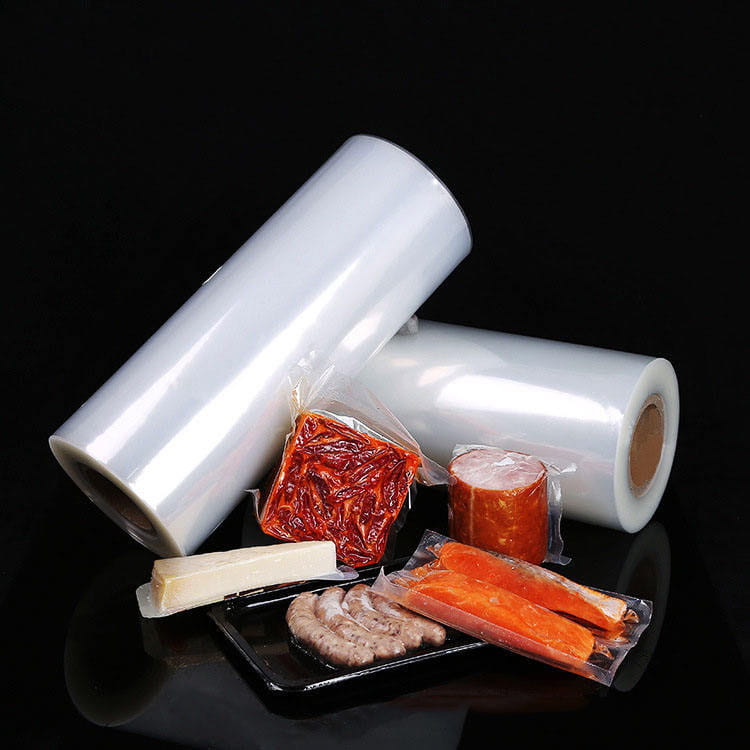
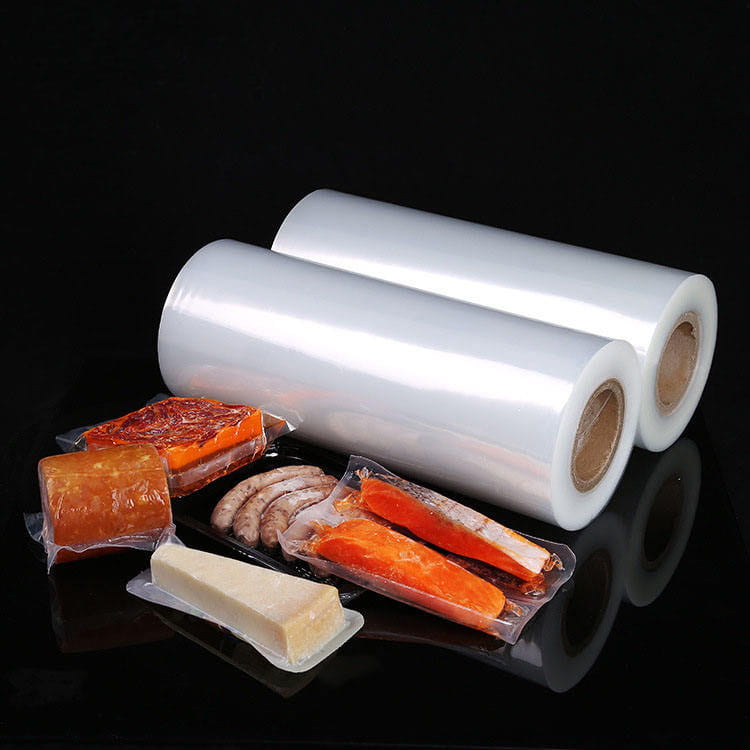
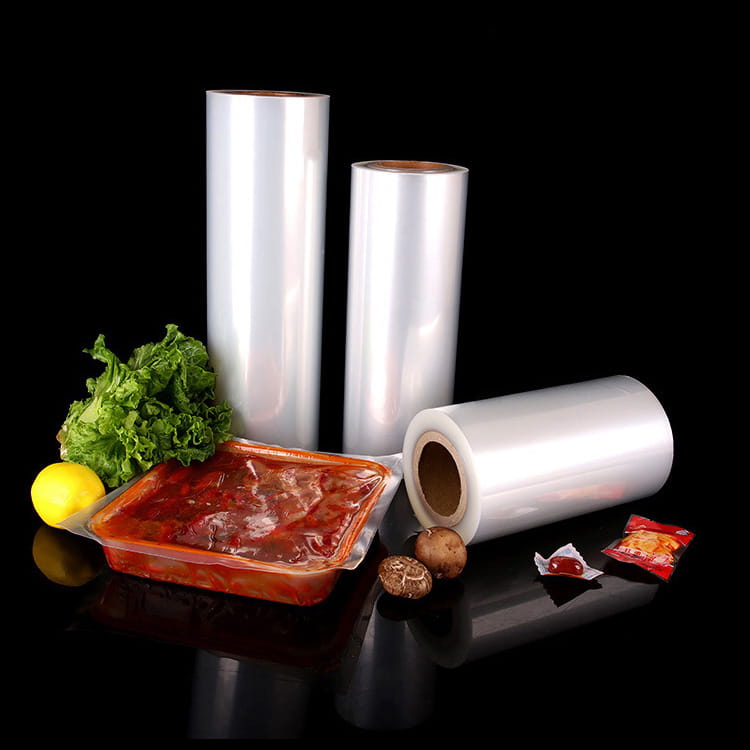
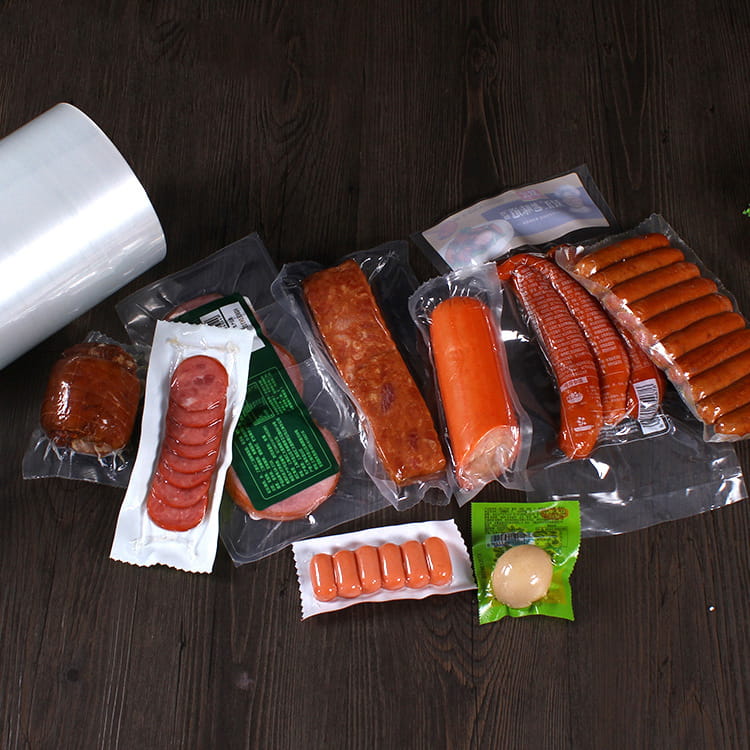
Fødevareemballage repræsenterer den største anvendelsessektor for både konventionelle og co-ekstruderede film. Men præstationskløften bliver tydelig med premium-produkter. Coekstruderede film udmærker sig i applikationer, der kræver forlænget holdbarhed: vakuumpakket speget kød, aseptisk osteemballage, specialkaffe og ernæringspulvere har alle fordel af forbedrede ilt- og fugtbarrierer.
Konventionelle film forbliver tilstrækkelige til produkter med kortere holdbarhed (2-4 uger) i stabile temperaturmiljøer. Men efterhånden som distributionsnetværk udvides, og forsyningskædens kompleksitet øges, migrerer selv råvareprodukter i stigende grad mod coekstruderede løsninger for at reducere risikoen for fordærv og omkostninger til overholdelse af lovgivningen.
Farmaceutisk og medicinsk emballage
Farmaceutiske applikationer kræver absolut barrierepålidelighed. Indtrængning af fugt kan udløse kemisk nedbrydning i følsomme aktive stoffer; ilt kan oxidere vitaminer og følsomme forbindelser. Højbarriere coekstruderet film giver den konsistens og ydeevnemargener, som lovgivningsmæssige rammer og producentspecifikationer kræver. Omkostningspræmien for coekstruderede film repræsenterer en ubetydelig procentdel af omkostningerne til det færdige produkt, samtidig med at det giver kritisk risikoreduktion.
Kemisk og reaktivt materialeemballage
Aggressive kemikalier, opløsningsmidler og reaktive forbindelser kræver filmmaterialer med enestående kemisk resistens kombineret med barrierefunktion. Coekstruderede arkitekturer tillader inkorporering af specialiserede barrierematerialer, samtidig med at de omkostningseffektive ydre lag bevares. For eksempel giver EVOH-baserede barrierelag enestående kemisk resistens, mens PE-forseglingslag sikrer pålidelig emballageintegritet.
Industrielle og landbrugsmæssige applikationer
Frøemballage, gødningsbeskyttelse og industriel produktbeskyttelse drager fordel af coekstruderede films forbedrede holdbarhed og barriereegenskaber. Forlænget udendørs opbevaring udsætter film for UV-nedbrydning og miljømæssig fugt. Coekstruderede systemer med UV-stabiliserede ydre lag og fugtbarrierer opretholder produktets levedygtighed gennem sæsonbestemte opbevaringscyklusser, hvor konventionelle film kan svigte.
Anvendelsesegnethedsmatrix
| Ansøgningstype | Holdbarhed | Konventionel film | Coekstruderet film |
|---|---|---|---|
| Vakuumpakket kød | 4-8 uger | Marginal | Fremragende |
| Pulverprodukter | 12 måneder | Dårlig | Fremragende |
| Friske produkter | 2-3 uger | Godt | Fremragende |
| Lægemidler | 24 måneder | Dårlig | Væsentlig |
| Råvareemballage | 1-4 uger | Tilstrækkelig | Overkill |
Cost-benefit-analyse og økonomiske overvejelser
Materialeomkostningspræmie
Coekstruderede film har en materialeomkostningspræmie på 25-45 % sammenlignet med konventionelle film, afhængig af barrierelagsformulering og filmtykkelse. For producenter, der er vant til råvarepriser, garanterer denne præmie en omhyggelig økonomisk begrundelse. Beregningen rækker dog langt ud over materialeomkostninger.
Samlede omkostninger ved ejerskab
En omfattende økonomisk analyse skal tage højde for flere faktorer ud over materialeomkostninger:
- Reduceret produktfordærvelse og spild gennem forlænget holdbarhed
- Forbedret konverteringseffektivitet og reducerede defektrater
- Lavere termisk energiforbrug under varmeforsegling
- Reduceret produkttilbagekaldelse og ansvar for kontaminering eller nedbrydning
- Forbedret mærkeopfattelse, der understøtter premium-priser
- Overholdelse af lovgivning og dokumentationsforenkling
Break-Even analyse
For mange producenter af emballerede varer indtræder det økonomiske break-even-punkt overraskende hurtigt. Overvej en snackfødevareproducent, der producerer en million poser om måneden. En 2 % reduktion i affald gennem forlænget holdbarhed fra forbedret barrierebeskyttelse eliminerer 20.000 fordærvede pakker. Ved en typisk færdigvareværdi på 4-5 USD pr. pose svarer denne affaldsreduktion til 80.000-100.000 USD om måneden – langt over den typiske materialeomkostningspræmie på 5.000-10.000 USD om måneden.
På samme måde kan udvidet distributionsrækkevidde muliggjort af overlegen holdbarhed låse op for premiummarkedskanaler med højere marginer pr. enhed. Præmiepositionering på specialmarkeder eller internationale markeder kræver ofte 15-30 % prispræmier, der nemt retfærdiggør investeringer i coekstruderet film.
Risikobegrænsende værdi
Produkttilbagekaldelser repræsenterer katastrofale økonomiske begivenheder, der rækker ud over de umiddelbare erstatningsomkostninger. Regulative bøder, sagsomkostninger, brandskade og tab af markedsandele kan overstige 10-50 millioner dollars for større tilbagekaldelser. Coekstruderede film reducerer tilbagekaldelsesrisikoen betydeligt gennem konsekvente barriereydelsesmargener, der modstår produktionsvariabilitet og forsyningskædeusikkerhed.
Miljø- og bæredygtighedshensyn
Materialeeffektivitet og affaldsreduktion
Kontraintuitivt kan coekstruderede film levere overlegen miljøpræstation på trods af højere materialeomkostninger. Ved at muliggøre forlænget holdbarhed reducerer coekstruderede film madspild dramatisk gennem forsyningskæderne. Data fra miljøpåvirkningsundersøgelser indikerer, at forlænget holdbarhed, der reducerer spild med kun 3-5 %, typisk opvejer miljøpåvirkningen af yderligere materialeforbrug i selve filmen.
Fra et fremstillingsperspektiv opnår coekstruderede processer højere materialeudnyttelsesgrader. Der genereres mindre trim og materiale af dårlig kvalitet sammenlignet med konventionel fremstilling, hvilket forbedrer den samlede produktionseffektivitet og reducerer deponeringspåvirkninger.
Overvejelser om end-of-life
Flerlags coekstruderede film giver udfordringer for mekanisk genanvendelse sammenlignet med konventionelle enkeltlagsfilm. Nye kemiske genbrugsteknologier designet specifikt til flerlagsstrukturer tilbyder imidlertid veje til at genvinde polymerværdi selv fra komplekse filmarkitekturer. Derudover reducerer den overlegne holdbarhed af coekstruderede film hyppigheden af emballageudskiftning, hvilket forlænger produktets livscyklus.
Energi og emissioner
Moderne coekstruderingsudstyr fungerer med sammenlignelig energieffektivitet som konventionelt ekstruderingsudstyr. Mens materialetransportomkostningerne stiger lidt på grund af højere filmtæthed, tillader den forlængede produktholdbarhed, som coekstruderede film muliggør, ofte konsolideret logistik og reduceret transportfrekvens, hvilket potentielt opvejer materialerelaterede miljøpåvirkninger.
Valg af den rigtige filmtype til din applikation
Beslutningsramme
At vælge mellem konventionelle og coekstruderede film kræver systematisk evaluering af flere faktorer. Overvej følgende rammer:
Kritiske spørgsmål
- Produktfølsomhed: Nedbrydes dit produkt, når det udsættes for ilt, fugt eller lys? Følsomme produkter retfærdiggør coekstruderede investeringer.
- Holdbarhedskrav: Forlængelser ud over 8-12 uger favoriserer stærkt coekstruderede film. Ansøgninger om kort holdbarhed retfærdiggør muligvis ikke præmien.
- Forsyningskædens varighed: Længere forsyningskæder (international distribution, omfattende detailtid) nyder godt af udvidet barrierebeskyttelse.
- Temperaturstabilitet: Produkter, der udsættes for ekstreme temperaturer under opbevaring eller transport, nyder godt af coekstruderede films overlegne mekaniske stabilitet.
- Pakkeformat: Vakuumpakning og aseptisk behandling kræver næsten altid coekstruderet ydeevne. Standard formular-fyld-forsegling må ikke.
- Regulatoriske krav: Farmaceutiske og medicinske applikationer kræver typisk barriereydelse, kun coekstruderede film leverer pålideligt.
- Brandpositionering: Premium markedspositionering retfærdiggør ofte – og kræver endda – coekstruderet filmydelse som en del af værdiforslaget.
Økonomisk begrundelsesmatrix
Brug denne forenklede matrix til at vurdere den økonomiske levedygtighed af coekstruderede film til din applikation:
- Grønt lys (stærkt begrundet): Holdbarhed >12 uger, produktværdi >$3 pr. enhed, forsyningskæde >6 uger, regulatoriske krav til stede, eller mærkets premiumpositionering er kritisk.
- Gult lys (overvej nøje): Holdbarhed 6-12 uger, produktværdi 1-3 USD pr. enhed, forsyningskæde 2-6 uger, potentielle fordele for kvalitet eller affaldsreduktion.
- Rødt lys (svært at retfærdiggøre): Holdbarhed <6 uger, råvareprodukt <$1 værdi, lokal forsyningskæde <2 uger, ingen spild eller kvalitetsproblemer.
Nye innovationer og fremtidige retninger
Avancerede barriereteknologier
Emballageindustrien fortsætter med at fremme coekstruderingskapaciteter. Nye barrierematerialer, der tilbyder ilttransmissionshastigheder under 0,5 cc/m2/dag, dukker op, hvilket muliggør forlængelse af holdbarheden til 24 måneder selv i traditionelt udfordrende applikationer. Disse materialer med ultrahøj barriere anvender typisk keramiske nanopartikler eller specialiserede EVOH-formuleringer, der skaber snoede veje for gasmolekyler, der nærmer sig teoretiske barrieregrænser.
Bæredygtighedsfokuserede innovationer
Producenterne udvikler co-ekstruderede film, der inkorporerer genbrugsindholdsprocenter på 30-50 %, mens de opretholder ydeevneparitet med film af nyt materiale. Mekaniske og kemiske genbrugsfremskridt muliggør i stigende grad cirkulære økonomitilgange, hvor flerlagsstrukturer kan genvindes og oparbejdes i stedet for at kasseres.
Funktionelle lagadditiver
Nye innovationer tilføjer funktionelle muligheder til coekstruderede film uden at øge antallet af lag. Antimikrobielle tilsætningsstoffer, oxidationsfjernere og ethylenabsorberende forbindelser kan inkorporeres i dedikerede lag, hvilket forlænger produktets friskhed og reducerer ødelæggelsesmekanismer, som iltbarrieren alene ikke kan håndtere.
Smart emballageintegration
Koekstruderede filmstrukturer giver fremragende platforme til at integrere smarte emballageteknologier - tids-temperaturindikatorer, gaspermeabilitetssensorer og friskhedsindikatorer. Den iboende ydelseskonsistens af coekstruderede film muliggør pålidelig sensorkalibrering og forudsigelig respons på miljøforhold.
Ofte stillede spørgsmål
Q1: Hvad er den primære fordel ved PA/PE coekstruderede film i forhold til konventionelle film?
Den primære fordel er overlegen barriereydelse. PA/PE coekstruderede film reducerer oxygentransmissionshastigheder med 50-80% og vanddamptransmissionshastigheder med 60-75% sammenlignet med konventionelle film. Denne forbedrede barriere forlænger produktets holdbarhed betydeligt, hvilket reducerer fordærv og spild, samtidig med at den giver adgang til premium markedskanaler, der kræver udvidede holdbarhedsstabile produkter.
Q2: Kan co-ekstruderede film genanvendes?
Mekanisk genanvendelse af flerlags coekstruderede film giver udfordringer, fordi blandede polymerlag komplicerer forarbejdning i konventionelle genbrugsstrømme. Nye kemiske genbrugsteknologier designet til flerlagsfilm muliggør imidlertid stadig mere praktiske genanvendelsesveje. Derudover reducerer den forlængede produktholdbarhed, som coekstruderede film giver, ofte det samlede forbrug af emballagemateriale ved at forlænge produktets livscyklus.
Q3: Hvor meget dyrere er coekstruderede film sammenlignet med konventionelle film?
Materialeomkostninger for coekstruderede film er typisk 25-45% højere end konventionelle film. Denne præmie opvejes dog ofte hurtigt af reduceret produktfordærvelse, forbedret konverteringseffektivitet og adgang til markedssegmenter med højere marginer. For mange applikationer favoriserer de samlede ejeromkostninger coekstruderede film på trods af højere oprindelige materialeomkostninger.
Q4: Kan konventionelt udstyr forsegle coekstruderede film?
Ja, co-ekstruderede film er designet til at køre på standard udstyr til form-fyld-forsegling og posefremstilling. Deres forseglingslag er specielt konstrueret til at være kompatibelt med konventionelle varmeforseglingstemperaturer og -processer. I nogle tilfælde forbedrer coekstruderede film faktisk forseglingseffektiviteten ved at muliggøre lavere forseglingstemperaturer og mere ensartet forseglingskvalitet sammenlignet med konventionelle alternativer.
Q5: Hvilke filmtykkelsesintervaller er typiske for coekstruderede applikationer?
Coekstruderede rørformede film varierer typisk fra 40 mikron til 150 mikron afhængigt af anvendelseskravene. Fødevareemballageapplikationer bruger almindeligvis 60-120 mikron tykkelser, mens vakuum og specialiserede applikationer kan anvende 80-150 mikron målere for at maksimere punkteringsmodstand og holdbarhed.
Q6: Hvordan påvirker fugtigheden af coekstruderede film barriereydelse?
Fugtfølsomme barrierematerialer som EVOH kan opleve reduceret iltbarriereeffektivitet ved høje fugtighedsniveauer. Moderne co-ekstruderede formuleringer adresserer dette gennem lagdelingsarkitekturer, der isolerer fugtfølsomme lag eller inkorporerer vandtætte beskyttende lag. Når de er korrekt formuleret, bevarer coekstruderede film pålidelig barriereydelse på tværs af typiske luftfugtighedsområder.
Q7: Kan coekstruderede film modstå højtemperaturbehandlingsapplikationer?
Coekstruderede film modstår typisk kontinuerlige temperaturer op til 50-60°C og korte udsving til 80°C afhængig af formulering. Til applikationer med ultrahøje temperaturer, der kræver vedvarende varmeeksponering over 65°C, kan specialiserede polyimid eller avancerede barrierefilm være nødvendige. Se materialespecifikationerne for dine specifikke temperaturkrav.
Q8: Hvilke udskrivningsmuligheder er tilgængelige for coekstruderede film?
Coekstruderede film accepterer dybtryk, flexografi og rotodybtryk via standard dekorationsudstyr. Det konstruerede ydre lag giver fremragende blækvedhæftning uden forbehandling i de fleste tilfælde. Specialeffekter som metallisering eller højglanseffekter er også kompatible med coekstruderede filmstrukturer.
Spørgsmål 9: Hvordan er coekstruderede film sammenlignet med aluminiumslamineringer til barriere?
Coekstruderede film tilbyder overlegen fleksibilitet og formbarhed sammenlignet med aluminiumlaminater, mens de opnår sammenlignelige - eller i nogle tilfælde overlegne - barriereegenskaber afhængigt af formulering. Coekstruderede film tilbyder også overlegen genanvendelighedspotentiale og præsenterer ikke de punkteringssårbarheder, som tynd aluminiumsfolie introducerer til flerlagsstrukturer.
Q10: Hvilke kvalitetskontrolforanstaltninger sikrer ensartet ydeevne af coekstruderede film?
Producenter anvender kontinuerlig on-line måling af filmegenskaber, herunder tykkelsesensartethed, barriereydelse, tætningsstyrke og trækegenskaber. Statistisk proceskontrol og hyppige offline valideringstests (ASTM/ISO standard testmetoder) bekræfter, at produktionsbatcher opfylder specificerede ydeevneparametre gennem hele produktionskørslen.