

Forstå markedet for vakuumposer i dag
Fødevaremærker, der bevæger sig væk fra stive bakker og krukker, opdager, at fleksibel emballage ændrer mere end hyldens udseende. Arbejder med dygtige fabrikanter af vakuumposer påvirker holdbarhed, fragtomkostninger og hvordan et produkt klarer sig, når det når en detailkøler. Kategorien er vokset hurtigt, fordi fleksible poser bruger mindre materiale pr. enhed af produktvolumen, sendes fladere før påfyldning og giver mærker en bredere printbar overflade til historiefortælling. Den vækst har også trukket en lang række af leverandører af vakuumposer , fra små regionale konvertere til store integrerede film-til-pose operationer, hvilket gør indkøbsbeslutninger sværere end nemmere.
Den praktiske udfordring for en køber er, at to poser kan se næsten identiske ud på en hylde og opføre sig helt forskelligt i en distributionskæde. Man holder en vakuumforsegling i fjorten måneder; den anden mister integritet efter seks. Forskellen spores normalt tilbage til filmformulering, tætningsteknik og kvalitetsdisciplinen på den fabrik, der producerede den, ikke trykningen på ydersiden. Denne vejledning gennemgår de tekniske og operationelle faktorer, der er værd at tjekke, før en indkøbsordre afgives, så emballagebeslutninger træffes på grundlag af bevis snarere end et salgsark.
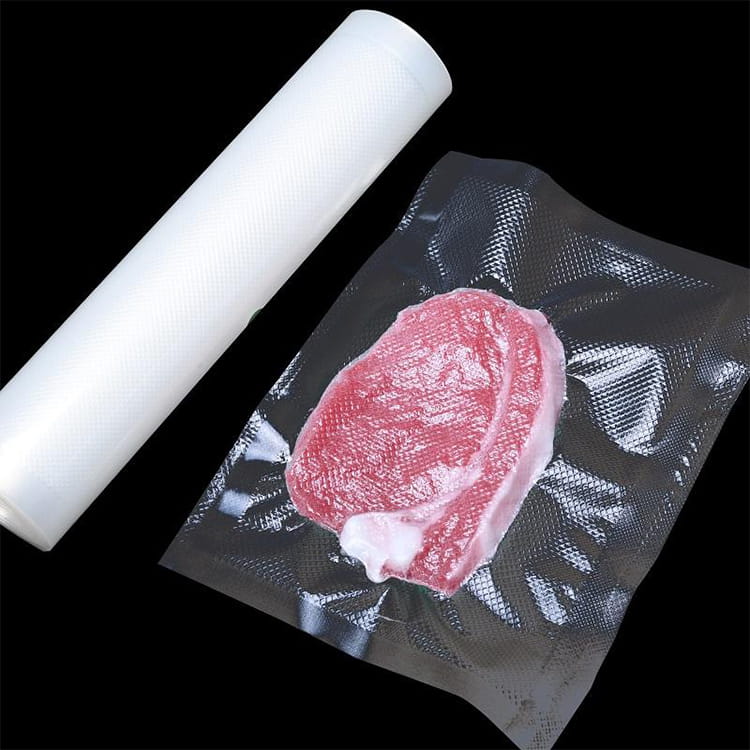
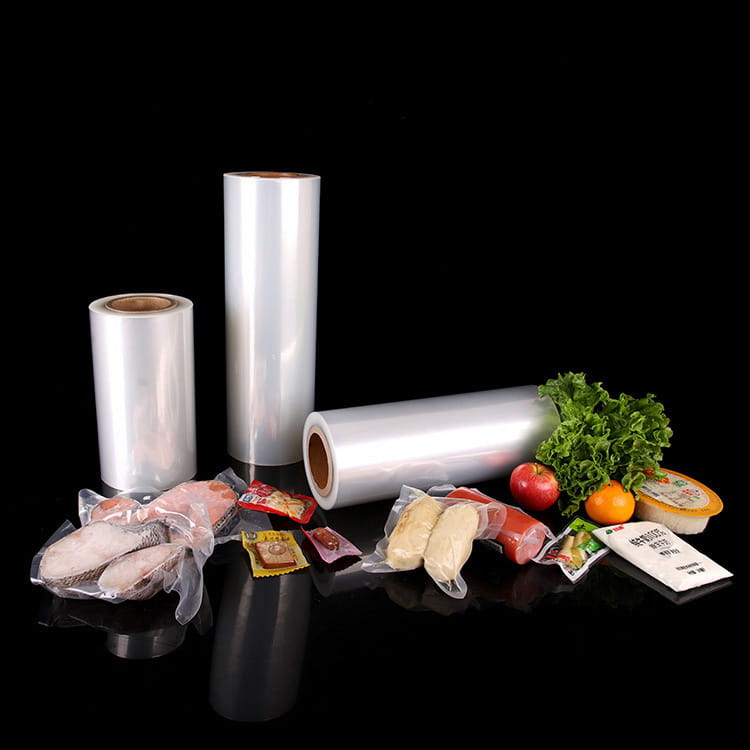
Fleksibelt posepapir forberedt til fødevaregodkendte påfyldningslinjer
Købere, der undersøger en pakkepose program for første gang antager ofte, at materialet er udskifteligt på tværs af leverandører. I praksis varierer filmstrukturen, målerens konsistens og lamineringsbindingsstyrken nok mellem fabrikker til, at den samme nominelle specifikation kan yde meget forskelligt, når den først går igennem en kundes eget vakuumkammer og tætningsudstyr.
Materialevidenskab bag pålidelige poser i fødevarekvalitet
De fleste fødevaregodkendte vakuumposer er bygget af en lamineret struktur i stedet for et enkelt plastlag. En typisk konstruktion parrer et barrierelag, ofte nylon eller en belagt film, med et polyethylenforseglingslag. Det er her, udtrykket PA/PE kommer fra: polyamid på ydersiden for punkteringsbestandighed og printbarhed, polyethylen på indersiden for en pålidelig, fødevaresikker varmeforsegling. Velrenommeret producenter af fødevareemballagefilm kontrol gauge tolerance stramt, fordi en film, der varierer med selv et par mikrometer på tværs af en rulle kan forårsage inkonsekvent forsegling på højhastighedslinjer.
Barriereydelse beskrives normalt gennem oxygentransmissionshastighed og fugtdamptransmissionshastighed. Lavere tal på begge betyder længere beskyttelse mod oxidation og ældning. Produkter med fedtindhold, såsom speget kød eller ost, er særligt følsomme over for iltindtrængen, så købere, der køber til disse kategorier, bør bede om faktiske transmissionshastighedsintervaller i stedet for at acceptere et generisk "høj barriere"-mærke. Nedenstående diagram sammenligner typiske ydeevneintervaller på tværs af almindelige filmmetoder, der anvendes til fødevaregodkendte poser, scoret på en relativ skala, hvor et højere tal indikerer stærkere ydeevne i den kategori.
Relativ materialeydelse på tværs af almindelige vakuumposestrukturer
Sammenligningen illustrerer, hvorfor en pa/pe film struktur forbliver standardanbefalingen for produkter, der skal holde et dybt vakuum uden at få hul på foldelinjerne. Monolagsfilm er lettere og billigere, hvilket passer til tørre, hyldestabile varer, men de kan generelt ikke matche laminerede strukturer på barriereydelse eller modstandsdygtighed over for slid under transport. For virksomheder, der vurderer PA/PE vakuumposer mod simplere alternativer afhænger det rigtige valg af produktets fugtindhold, forventet distributionstid, og om posen vil blive frosset, da gentagne fryse-tø-cyklusser belaster tætningssømmene yderligere.
Vakuumposetyper og tætningstyper sammenlignet
Ikke alle vakuumposer er bygget på samme måde, og forseglingsmetoden betyder lige så meget som selve filmen. A 3-sidet forseglingspose er forseglet på tre kanter med den fjerde åben for påfyldning, hvilket passer til produkter, der læsses og derefter vakuumforsegles på kundens eget udstyr. En præ-formet vakuumpose , derimod kan allerede inkludere en bundkile eller sidekile til stående visning og vælges typisk, når hyldepræsentationen betyder så meget som barrierebeskyttelse.
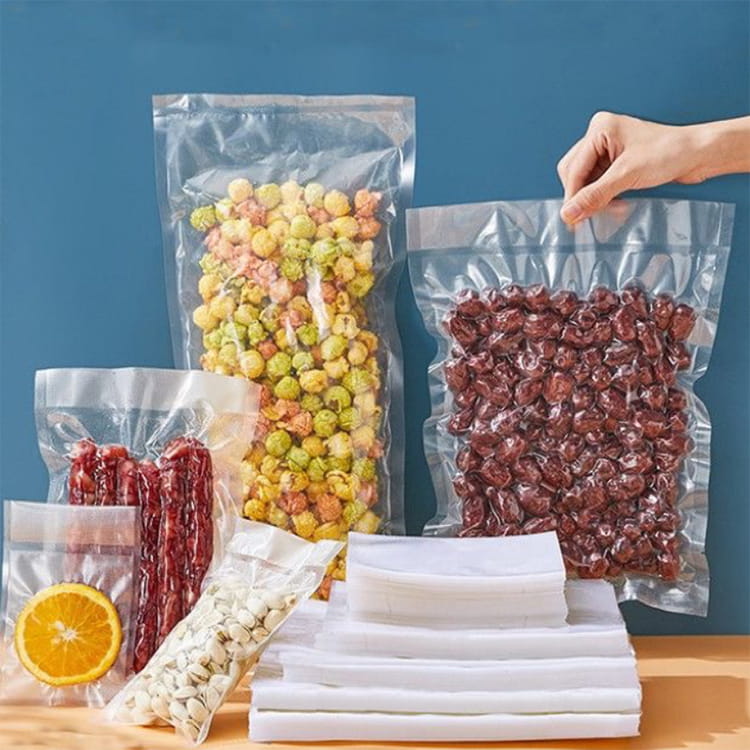
Tre-sidet forseglet pose før produkt ilægning
Forseglingsstyrke er det tal, der adskiller en pose, der overlever distribution, fra en, der fejler i en sag et sted mellem fabrikken og detailhylden. Det er normalt rapporteret i newton per femten millimeter tætningsbredde, baseret på en træktest hen over den forseglede kant. Diagrammet nedenfor viser typiske tætningsstyrkeintervaller, der er rapporteret for almindelige poseformater, hvilket er et nyttigt referencepunkt, når en leverandørs tekniske ark kun giver et enkelt vagt tal.
Købere, der fylder deres egne poser på stedet, har en tendens til at foretrække 3-sides formater, fordi de forenkler indlæsning, mens mærker, der sælger direkte til detailhandel, ofte foretrækker præformede stand-up tasker for deres udstillingsfordel. Ingen af formaterne er universelt overlegne; det rigtige valg afhænger af påfyldningslinjen, der allerede er på plads, og hvordan produktet skal stå på en hylde.
Grundlæggende evalueringskriterier ved valg af leverandør
Når først materialet og formatet er afgjort, er det sværere spørgsmål, hvilken fabrik man egentlig skal arbejde med. Købere, der er undersøgt uformelt på tværs af indkøbsfora, har en tendens til at afveje et konsistent sæt faktorer, selvom prioritetsordren skifter afhængigt af ordrevolumen og produktrisikokategori. En nyttig måde at ramme leverandørevaluering på er en kort tjekliste, der dækker dokumentation, driftstilpasning og kommunikationskvalitet.
| Evalueringsområde | Hvad skal verificeres | Hvorfor det betyder noget |
|---|---|---|
| Fødevaresikkerhedscertificering | Nuværende, tredjepartsrevideret, omfang matcher produktet | Bekræfter grundlæggende hygiejne- og sporbarhedskontrol |
| Minimum ordremængde | Skrevet MOQ pr. SKU, ikke pr. ordre | Påvirker lagerrisiko for nye eller sæsonbestemte produkter |
| Ensartet leveringstid | Historisk rettidig rate, ikke kun citeret tid | Beskytter lanceringsdatoer og detailforpligtelser |
| Tilpasningsomfang | Udskriftsmetode, måleområde, kilemuligheder | Bestemmer, hvor langt posen kan matche mærkebehov |
| Prøve- og pilotproces | Lyst til at køre små pilotpartier | Lader en køber teste ydeevnen før skalering |
Diagrammet nedenfor afspejler, hvordan købere normalt rangerer disse prioriteter, når de sammenligner tilbud på engrosemballage baseret på aggregerede indkøbsundersøgelsesmønstre snarere end en enkelt virksomheds data.
Tilnærmet vægtning rapporteret på tværs af uformelle emballagekøberundersøgelser
Produktionsworkflow fra film til færdig pose
At forstå, hvordan en pose faktisk er lavet, hjælper en køber med at stille skarpere spørgsmål under en fabriksrevision eller videoopkald. Processen bevæger sig generelt gennem råmaterialeindkøb, ekstrudering eller laminering af filmstrukturen, overfladetryk, opskæring i arbejdsbredder, poseformning og forsegling, derefter kvalitetsinspektion før pakning til forsendelse. Hvert trin introducerer et punkt, hvor defekter kan fanges tidligt eller overses helt, afhængigt af hvor disciplineret operationen er.
Forenklet sekvens brugt af de fleste fleksible emballagekonvertere
De to faser, der er mest værd at undersøge, er laminering og forsegling. Dårlig lamineringsbinding kan forårsage lagdelaminering under vakuumformning, som ofte er usynlig, indtil posen er fyldt og sat under stress. Forseglingskonsistensen afhænger af temperaturkontrol, opholdstid og trykensartethed over forseglingsstangen, som alle skal logges og kontrolleres med jævne mellemrum i stedet for at indstilles én gang og efterlades alene.
Efterspørgselstendenser, der former vakuumposen-kategorien
Efterspørgslen efter fleksibel vakuumpakning i fødevareapplikationer er steget, efterhånden som mærker leder efter lettere formater, der reducerer fragtvægt og lossepladsvolumen sammenlignet med stive alternativer. Kategorier såsom foder til kæledyr, snacks og portionsproteiner har været særligt aktive med hensyn til at skifte mod poseformater i løbet af de sidste mange år, dels drevet af forhandlernes anmodninger om hyldeklar emballage og dels af forbrugernes præference for genlukkelige formater.
Illustrativt indeks over vækst i poser i fødevareemballagekategorier
For et voksende brand har denne tendens en praktisk implikation: kapacitet ved etableret producenter af fødevareemballagefilm kan stramme til i perioder med høj efterspørgsel, så at sikre et leverandørforhold med pålidelige leveringstider betyder mere i højvækstsæsoner end i mere stille perioder, hvor de fleste fabrikker har åben kapacitet.
Omkostningsstruktur og prisfastsættelsesfaktorer
Pungpriser er sjældent en enkelt linjepost. Materialeomkostninger udgør typisk den største andel, efterfulgt af udskrivningskompleksitet, værktøjs- eller matriceomkostninger for tilpassede former og fragt. Købere, der kun sammenligner et tilbud pr. enhed på tværs af leverandører uden at nedbryde disse komponenter, ender ofte med at sammenligne æbler med appelsiner, da én leverandør kan tilbyde en lavere enhedspris, mens de ekskluderer værktøjsgebyrer, der fremgår senere på fakturaen.
| Omkostningskomponent | Omtrentlig andel | Noter |
|---|---|---|
| Film og harpiksmateriale | 45 til 55 procent | Varierer med barrierekrav og sporvidde |
| Udskrivning and finishing | 15 til 20 procent | Hæver sig med farveantal og specielle finish |
| Arbejdskraft og omstilling | 10 til 15 procent | Afhænger af automatiseringsniveau på fabrikken |
| Værktøj og opsætning | 5 til 10 procent | Engangsomkostninger, ofte amortiseret over volumen |
| Fragt og logistik | 10 til 15 procent | Følsom over for ordrestørrelse og forsendelsesmetode |
At anmode om et specificeret tilbud i stedet for et enkelt samlet nummer giver en køber mulighed for at forhandle de komponenter, der betyder mest, såsom at give afkald på værktøjsgebyrer i bytte for en langsigtet volumenforpligtelse.
Tjekliste for kvalitetskontrol og certificering
Certificeringer er et startfilter, ikke en garanti for ensartet output, men de indsnævrer feltet til fabrikker, der i det mindste er blevet revideret i forhold til en anerkendt standard. Ved anmeldelse leverandører af fødevaregodkendte poser , hjælper det med at adskille certificeringer, der dækker fødevaresikkerhedsstyring, fra dem, der dækker generelle kvalitetssystemer.
- ISO 9001 for generel kvalitetsstyringskonsistens
- ISO 22000 eller HACCP-baserede systemer til fødevaresikkerhedsstyring
- BRC eller lignende forhandleranerkendte emballagestandarder, hvor eksport til større detailkæder er planlagt
- Overholdelsestest af migration og fødevarekontakt passende til destinationsmarkedet
Ud over papirarbejdet, spørg om in-line inspektionspraksis såsom tætningsintegritetstestning, metaldetektion, hvor det er relevant, og batchsporbarhedsregistreringer. En fabrik, der kan producere nyere inspektionslogfiler efter anmodning, er generelt mere troværdige end en, der kun tilbyder en certifikatscanning uden understøttende operationelle detaljer.
Almindelige anvendelser på tværs af fødevarekategorier
Vakuumposer serverer en bred vifte af fødevarekategorier, og den rigtige specifikation skifter afhængigt af produktets fugtindhold, fedtindhold og forventede holdbarhed.
| Produktkategori | Typisk poseprioritet |
|---|---|
| Speget og forarbejdet kød | Høj iltbarriere, stærk tætningsintegritet |
| Hård og halvhård ost | Fugtspærre, punkteringsmodstand |
| Brændt kaffe | Aromabarriere, kompatibilitet med afgasningsventil |
| Foder til kæledyr og godbidder | Holdbarhed, stående hyldepræsentation |
| Snack og tørrede varer | Omkostningseffektivitet, printklarhed |
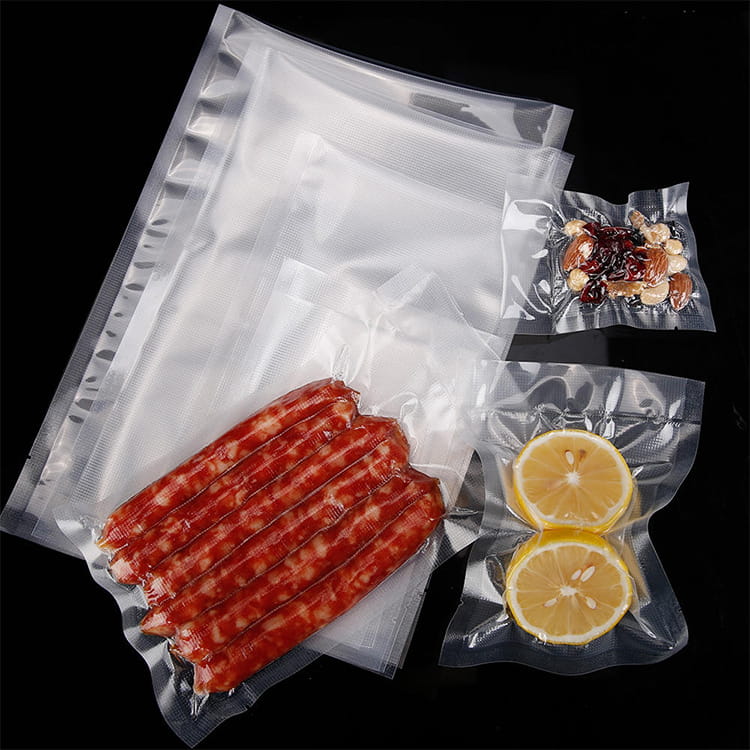
Vakuumforseglet poseformat brugt på tværs af protein- og snackkategorier
Ved at matche posespecifikationen til produktkategorien tidligt undgås den almindelige fejl med at overspecificere barriereydelsen for et tørt, holdbart produkt, hvilket øger omkostningerne uden en meningsfuld holdbarhedsfordel.
Sådan dyrlæger du engrosleverandører af vakuumforseglingsposer, før du forpligter dig
Før du afgiver en første produktionsordre, reducerer en kort due-diligence-sekvens risikoen for dyre overraskelser. Anmod om fysiske prøver i stedet for at stole på digitale gengivelser, da forseglingskvalitet og filmfølelse ikke kan bedømmes ud fra et billede. Kør disse prøver gennem dit eget påfyldnings- og forseglingsudstyr i stedet for leverandørens demonstrationslinje, da udstyrsforskelle kan give forskellige resultater med den samme film.
For købere, der udforsker specialtilpassede vakuumposer , er det værd at spørge specifikt, hvordan en leverandør håndterer printfarvematching på tværs af produktionsserier, da farveforskydning mellem batches er en almindelig klage, når et mærke skalerer forbi sin første ordre. Behandl endelig den første produktionskørsel som en pilot: Bestil den mindste mængde, som leverandøren accepterer, inspicér den fuldt ud ved ankomsten, og opskaler først, når forseglingskonsistensen og udskriftskvaliteten er blevet bekræftet på tværs af en faktisk batch i stedet for en enkelt prøve.
Ofte stillede spørgsmål
Q1: Hvad er forskellen mellem en vakuumpose og en standard fleksibel pose?
En vakuumpose er konstrueret specifikt til at modstå luftfjernelse uden pinholes eller sømsvigt, ved hjælp af filmstrukturer og forseglingsbredder designet til den belastning, mens en standard fleksibel pose måske slet ikke er klassificeret til vakuumbrug.
Q2: Hvor lang tid tager det at udvikle en brugerdefineret vakuumposespecifikation?
Udviklingstidslinjer varierer, men en typisk cyklus fra indledende specifikation til godkendt produktionsprøve løber flere uger, idet der tages hensyn til film sourcing, klargøring af trykplade eller cylinder og prøvetestrunder.
Q3: Kan vakuumposer genbruges?
Genanvendelighed afhænger af filmens struktur. Mono-materiale polyethylen-strukturer er generelt nemmere at genbruge gennem eksisterende fleksible filmstrømme end multi-materiale laminater, så mærker, der prioriterer genanvendelighed bør diskutere mono-materiale muligheder direkte med deres leverandør.
Q4: Hvilken minimumsordremængde skal et nyt mærke forvente?
Minimumsordremængder varierer meget fra fabrikken og afhængigt af, om udskrivning er special- eller lagerbeholdning, så det er bedst at anmode om en skriftlig MOQ-plan pr. specifikation i stedet for at antage, at et enkelt tal gælder på tværs af alle produktlinjer.
Spørgsmål 5: Hvordan testes tætningsstyrken faktisk, før en ordre afsendes?
Velrenommerede konvertere udfører pull-tests på prøveforseglinger fra hver produktionsbatch, og måler den kraft, der kræves for at adskille forseglingen, og kan dele disse testregistreringer på anmodning som en del af en kvalitetspakke.